Kotak dasar auto-lock khusus adalah karton lipat dengan alas yang telah dilem sebelumnya, yang terbuka dan mengunci saat karton ditegakkan. Produk ini dapat mengurangi langkah penutupan alas, dikirim dalam keadaan rata, mendukung grafis khusus, dan memberikan alas yang lebih aman untuk produk seperti lilin, kosmetik, barang dalam botol, makanan kering, suplemen, dan aksesori ritel. Dimensi akhir, mutu karton, batas beban, jumlah pesanan minimum, waktu produksi, dan berat satuan tetap bergantung pada penawaran harga, pengambilan sampel fisik, dan pengujian khusus aplikasi.
Siapa yang Paling Diuntungkan dari Karton Dasar Auto-Lock?↑
Karton ini terutama ditujukan untuk program kemasan (B2B) yang membutuhkan kecepatan perakitan, tampilan konsisten, dan keamanan alas secara bersamaan. Pembeli umumnya meliputi merek e-commerce, tim produk ritel, pengemas kontrak, manajer pembelian, operator kotak berlangganan, dan produsen independen yang beralih dari karton stok dan label.
Aplikasi umum mencakup wadah lilin, stoples kosmetik, botol perawatan tubuh, produk teh dan kopi, makanan kering, suplemen, elektronik kecil, barang hadiah, dan produk lain yang membutuhkan karton lipat dengan alas lebih aman daripada penutup tuck dasar. Versi karton kertas dapat cocok untuk tampilan ritel ringan, sedangkan struktur bergelombang atau berkaliper lebih tebal dapat dipertimbangkan untuk beban titik lebih besar atau paparan distribusi. Tidak satu pun pilihan boleh dianggap sebagai peringkat beban universal: kesesuaian bergantung pada dimensi produk, orientasi saat dikemas, pusat gravitasi, spesifikasi karton, sisipan, dan kinerja sampel yang telah diverifikasi.
Karton auto-lock sangat relevan ketika satu ukuran karton dikemas berulang kali. Pada volume harian yang sangat rendah atau banyak dimensi SKU yang berubah, biaya konversi dan pra-perekatan tambahan dapat melebihi manfaat tenaga kerja. Karena itu, keputusan pembelian harus membandingkan total biaya pengemasan—bukan hanya harga karton.
Mengapa Alas Karton Konvensional Menjadi Hambatan Pengemasan?↑
Karton murah dapat menjadi mahal setelah tiba di meja pengemasan. Operator mungkin perlu melipat beberapa penutup secara berurutan, menahan alas agar siku, memasang pita perekat, memeriksa segel, dan memperbaiki karton yang ditutup tidak rata. Setiap gerakan tambahan semakin berarti ketika volume pesanan meningkat. Penggunaan pita perekat juga menambah tugas pembelian, pengisian ulang, pembuangan, dan pengelolaan area kerja.
Masalah ini menjadi lebih serius pada stoples kaca, botol, atau beban terkonsentrasi lainnya. Karton yang lemah, produk yang tidak pas, garis tekuk yang tidak akurat, atau alas yang tidak tertutup sempurna dapat menyebabkan melendut, karton miring, grafis rusak, atau kehilangan produk. Tim merek kemudian menghadapi masalah kedua: karton generik atau berubah bentuk melemahkan tampilan di rak meskipun produknya sendiri premium.
Alas auto-lock mengatasi masalah yang saling terkait ini melalui struktur lipat yang telah dilem sebelumnya. Saat karton rata dibuka dan ditegakkan, panel alas bergerak ke posisi penguncian. Namun, solusi ini tidak otomatis kuat. Akurasi struktur, kinerja perekat, pemilihan karton, penegakan yang benar, dan pengujian beban tetap penting.
Daftar Isi
Apa Itu Karton Lipat Dasar Auto-Lock Khusus?↑
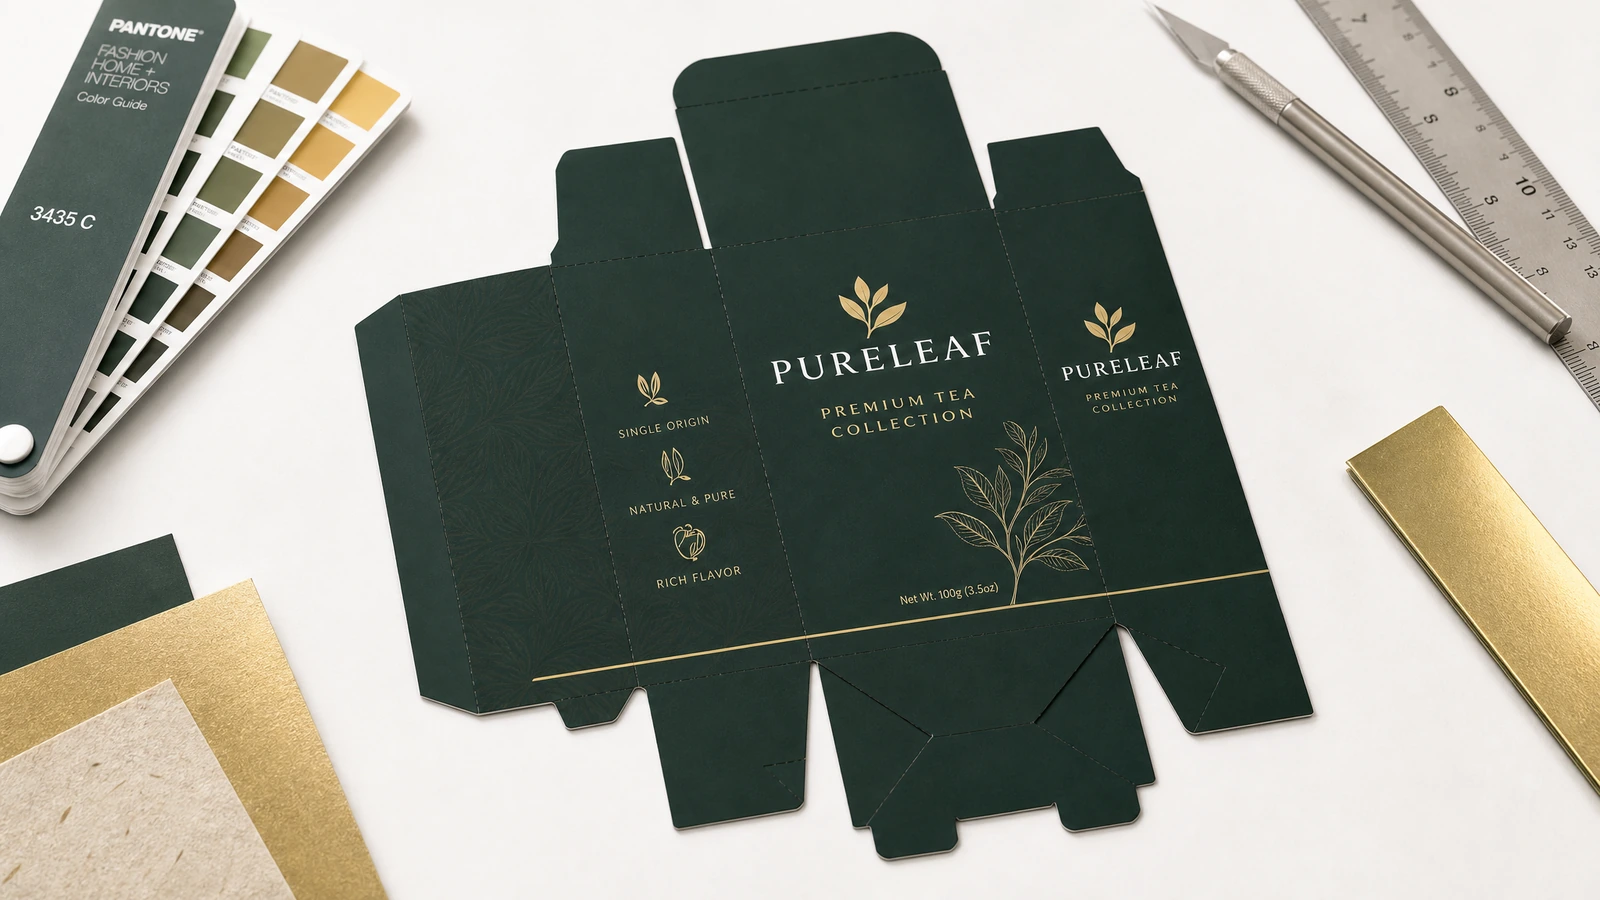
Karton dasar auto-lock khusus—juga disebut karton auto-bottom atau crash-lock—disuplai dalam keadaan rata dengan panel alas yang telah dilem dalam susunan lipat terhubung. Menegakkan karton menyebabkan panel-panel tersebut terbuka dan membentuk alas. Biasanya tidak diperlukan pita perekat atau lem tambahan untuk membentuk alas di stasiun pengemasan. Referensi produk komersial menjelaskan alas yang telah dilem sebelumnya, cepat terbentuk, dan ditujukan untuk menahan produk yang lebih berat daripada penutup lipat sederhana, bergantung pada material yang dipilih dan aplikasi yang disetujui.struktur auto-lock pra-rekat[1]
Struktur ini merupakan bagian dari keluarga kotak siap-rekat yang lebih luas, yang didokumentasikan melalui kode desain kemasan FEFCO[2]. Penutup tuck sering dipasangkan, tetapi penutup atas, flap debu, detail penguncian, sisipan, jendela, dan area label anti-rusak harus direkayasa berdasarkan produk dan kanal penjualan yang sebenarnya.
Kapasitas beban karton tidak dapat disimpulkan hanya dari kata “auto-lock”. Geometri alas hanyalah salah satu bagian kemasan. Kaliper karton, komposisi serat, profil flute jika berlaku, dimensi panel, arah serat, kualitas garis tekuk, cakupan perekat, distribusi berat produk, dan kelembapan penyimpanan semuanya dapat mengubah kinerja. Pilihan karton bergelombang harus dievaluasi dengan mempertimbangkan penumpukan dan ketahanan tusuk yang sesuai, bukan mengandalkan nama karton generik; tinjauan industri tentang konstruksi karton bergelombang menjelaskan mengapa flute, liner, medium, dan metode pengujian harus dipertimbangkan bersama.prinsip pemilihan karton bergelombang[3]
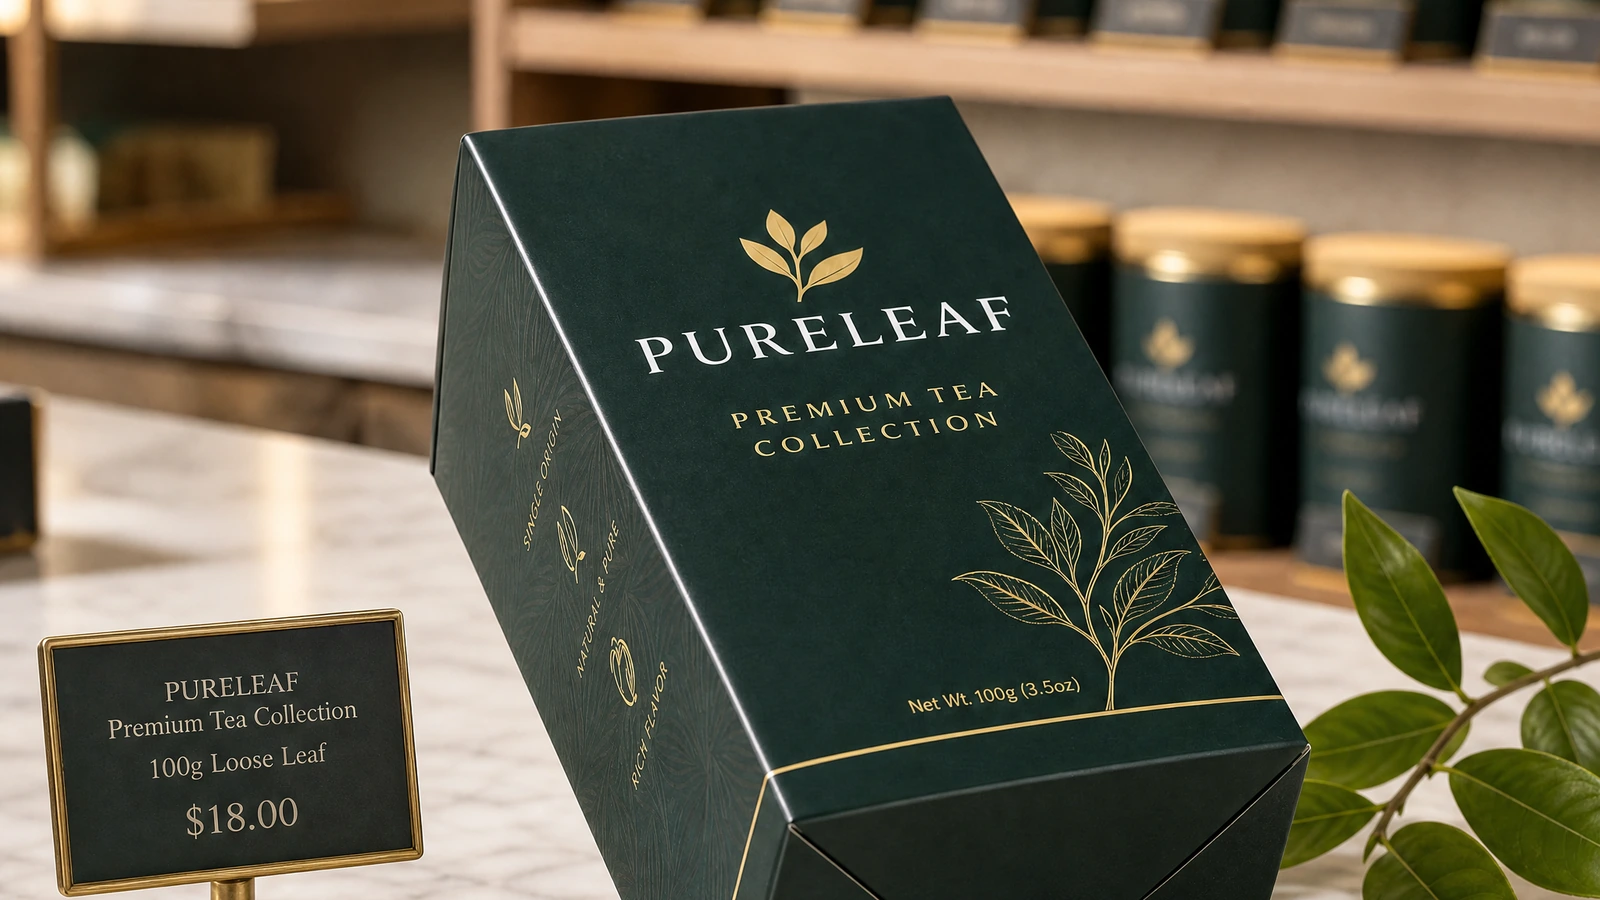
Kandidat desain yang tersedia dapat mencakup pencetakan CMYK atau warna spot, grafis luar atau dalam, perlakuan matte atau mengilap, laminasi sentuhan lembut, foil logam, emboss, deboss, UV spot, jendela, tab gantung, sisipan, dan label anti-rusak. Ini adalah kemungkinan kustomisasi, bukan kemampuan produksi yang telah dikonfirmasi untuk SKU sementara ini. Setiap opsi harus dikonfirmasi saat penawaran harga karena lapisan dan laminasi dapat memengaruhi daur ulang, pemilihan perekat, perilaku garis tekuk, biaya, dan alur produksi.
Bagaimana Karton Harus Ditentukan Spesifikasinya dan Disetujui?↑
1. Tentukan produk yang akan dikemas sebelum memilih karton
Catat dimensi eksternal maksimum produk, berat setelah dikemas, orientasi, pusat gravitasi, titik kontak, kerapuhan, dan apakah akan digunakan sisipan atau kantong pelindung. Tentukan apakah karton merupakan unit ritel, kemasan pengiriman e-commerce, atau karton bagian dalam yang ditempatkan dalam kotak transportasi terpisah. Karton lipat yang bekerja baik di rak mungkin tetap memerlukan perlindungan luar untuk distribusi paket.
2. Konfirmasikan dimensi internal dan ruang pemuatan
Permintaan penawaran harus menyatakan apakah panjang, lebar, dan tinggi merupakan ukuran internal atau eksternal. Dimensi internal umumnya lebih berguna untuk kesesuaian produk, tetapi gambar struktur harus memperhitungkan ketebalan material, lipatan, sisipan, dan ruang pemuatan. Hindari menyalin dimensi kotak pesaing tanpa memeriksa produk sebenarnya.
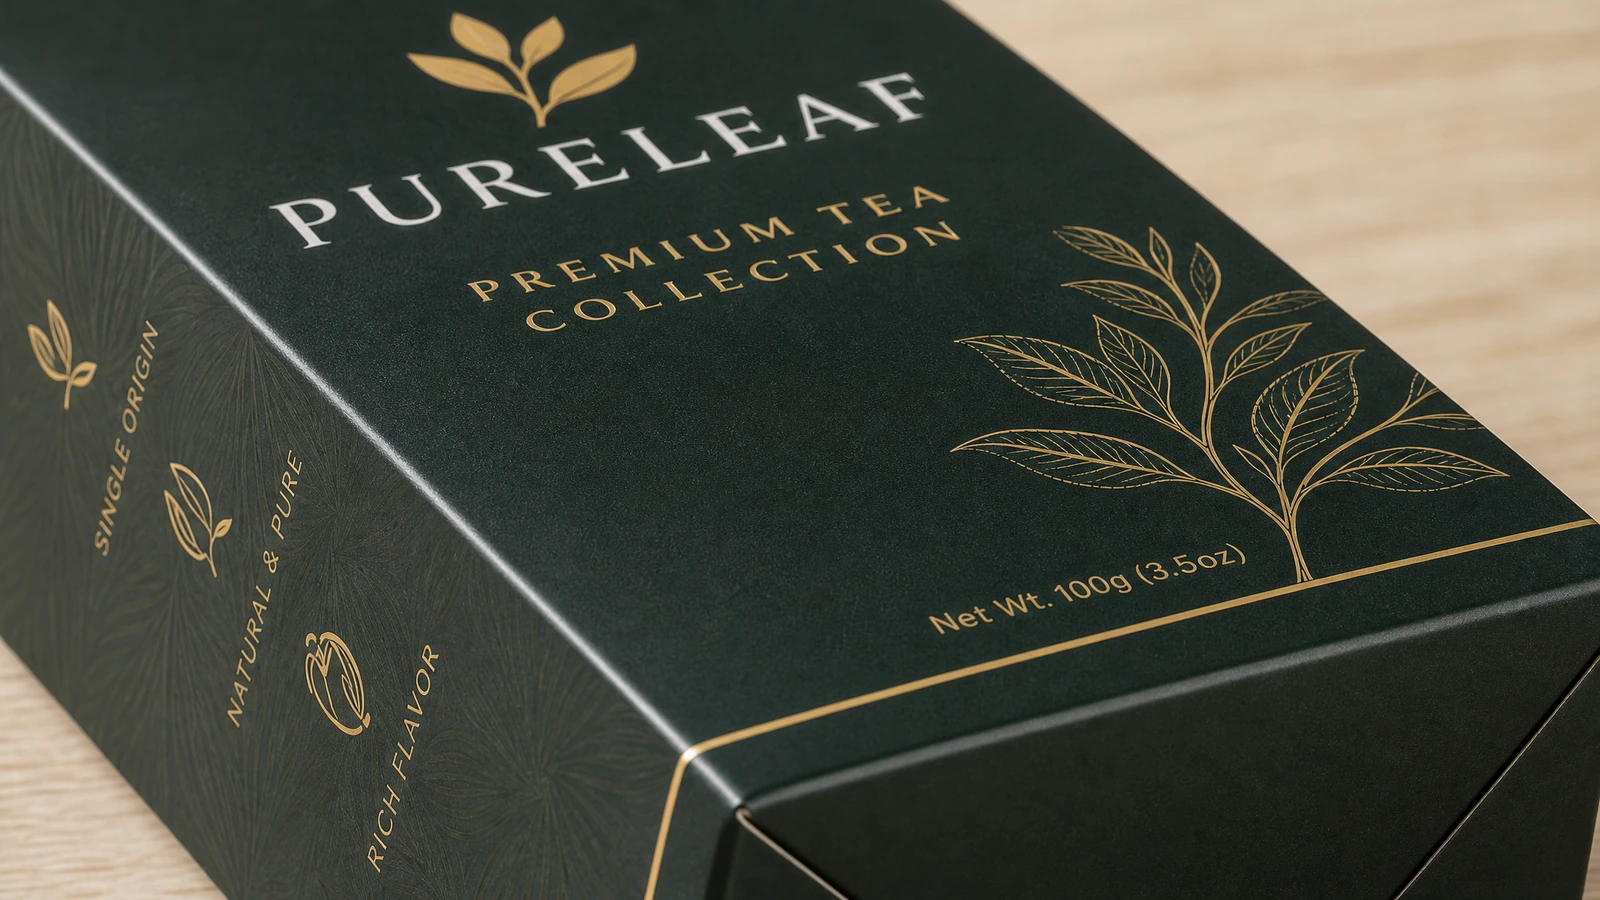
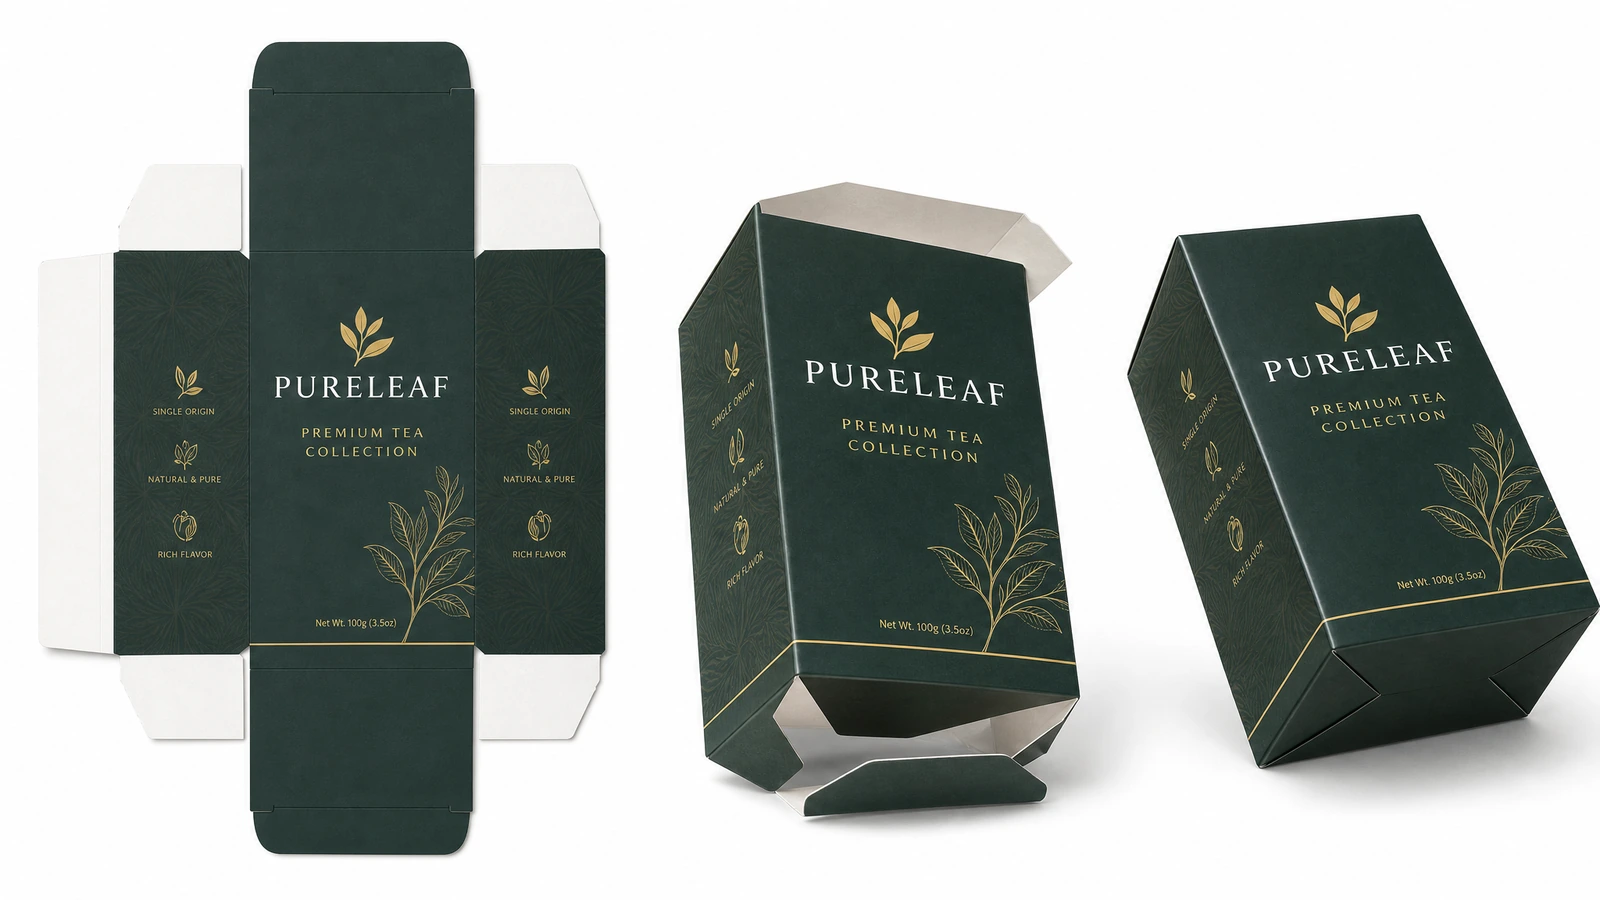
Keterbacaan karya seni harus ditinjau pada karton yang telah dirakit, bukan hanya pada pola potong datar. Jauhkan teks penting, barcode, informasi regulasi, logo, dan petunjuk pembukaan dari garis potong, garis tekuk, area lem, dan transisi panel. Periksa keselarasan panel depan, samping, belakang, atas, dan bawah saat karton ditegakkan.
3. Pilih kandidat material melalui tinjauan teknik
Karton kertas, karton kraft, karton dengan kandungan daur ulang, dan mutu karton bergelombang tersedia di pasar, tetapi tidak ada mutu yang boleh diterima hanya karena umum digunakan untuk produk serupa. Untuk kemasan bergelombang, pengujian ECT dan Mullen mengukur sifat berbeda: ECT berfokus pada kompresi tepi dan kontribusi terhadap penumpukan, sedangkan pengujian Mullen mengukur ketahanan terhadap pecah. Perbandingan teknis menjelaskan mengapa metode yang dipilih harus sesuai dengan bahaya distribusi, bukan dianggap sebagai label kekuatan yang dapat dipertukarkan.pemilihan pengujian ECT dan Mullen[4]
4. Buat pola potong berdasarkan material yang dipilih
Pola potong harus dibuat setelah material dan dimensi produk diketahui. Pola ini harus mengidentifikasi garis potong, garis tekuk, zona lem, bleed, margin keselamatan, orientasi panel, dan urutan penutupan. Pola potong auto-bottom dan alas 1-2-3 tidak dapat dipertukarkan: versi otomatis menggunakan panel terhubung yang telah dilem, sedangkan versi snap-lock mengharuskan pengemas melipat beberapa flap ke tempatnya. Panduan struktur yang membandingkan kedua tata letak tersebut menunjukkan mengapa mekanisme alas harus direkayasa sebelum karya seni difinalkan.perencanaan pola potong auto-bottom[5]
5. Lakukan prapemeriksaan karya seni sebelum membuat sampel fisik
Prapemeriksaan harus memeriksa versi pola potong, dimensi dokumen, resolusi gambar, mode warna, font, pengaturan overprint, kontras barcode, bleed, zona aman, warna spot, dan lapisan tinta putih jika berlaku. Proof yang disetujui harus membedakan dengan jelas garis struktur dari konten yang dicetak serta mengidentifikasi pelat finishing.
6. Setujui sampel fisik yang telah ditegakkan
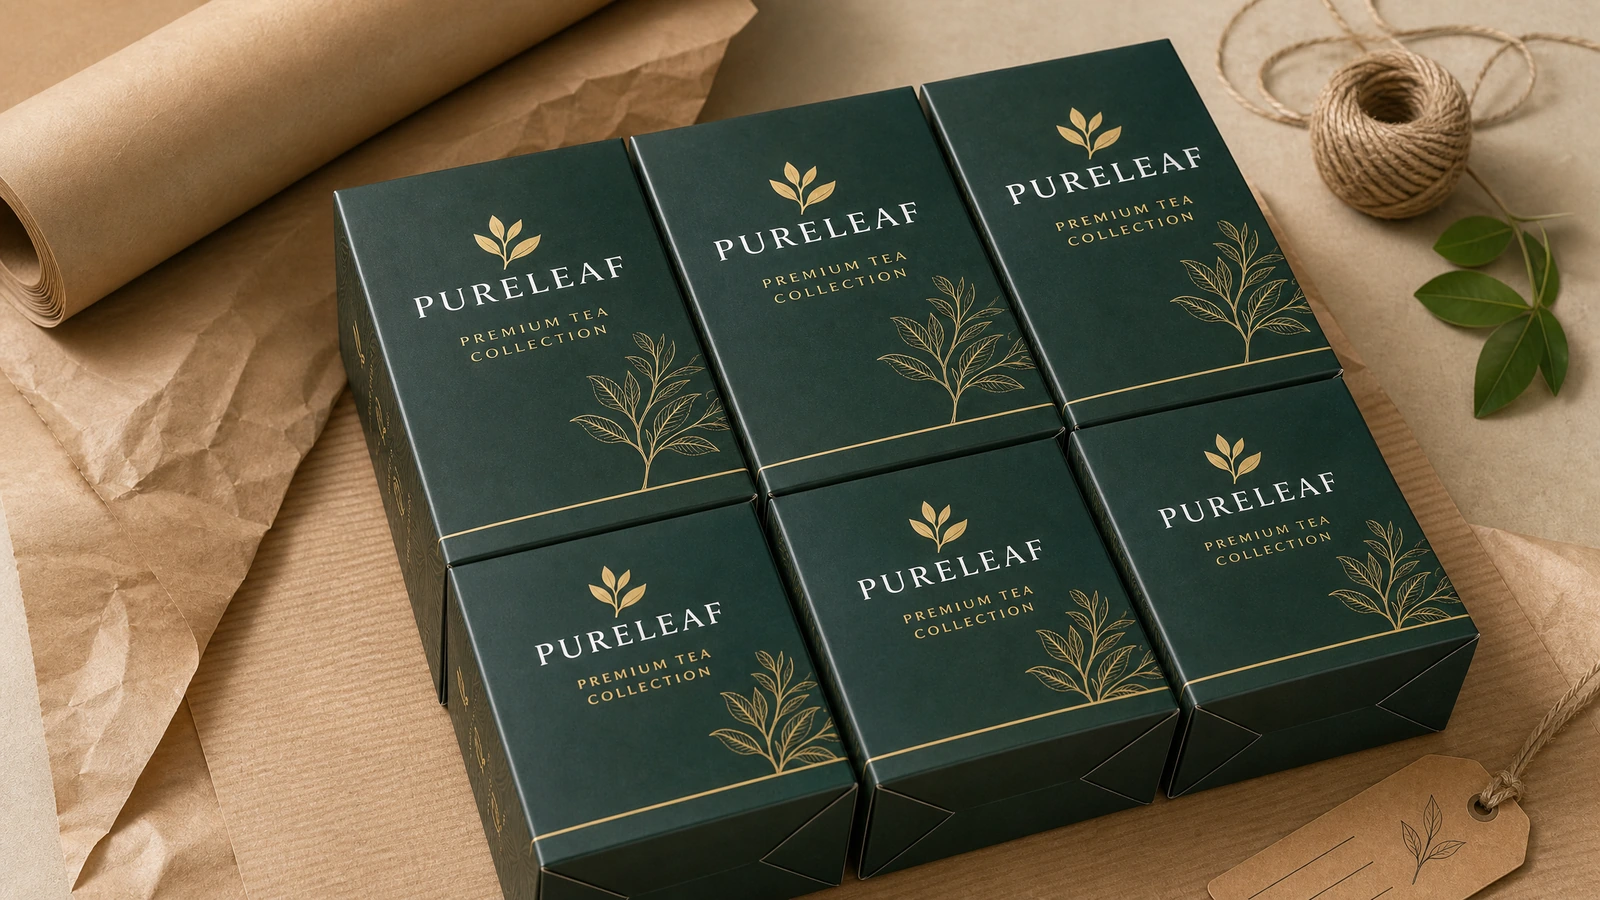
Pratinjau layar dapat membantu mengidentifikasi masalah tata letak, tetapi tidak dapat membuktikan kesesuaian, kekakuan karton, perilaku garis tekuk, integritas perekat, atau kinerja beban. Sampel persetujuan harus ditegakkan, diisi dengan produk sebenarnya, dibuka dan ditutup berulang kali sesuai kebutuhan, lalu ditinjau dalam pencahayaan realistis. Jika kemasan akan dikirim, sampel yang dikemas secara representatif harus menjalani pengujian distribusi terdokumentasi yang sesuai dengan kanal penjualan.
7. Kunci spesifikasi yang telah disetujui
Spesifikasi pembelian harus mencatat revisi pola potong akhir, dimensi internal, penetapan material, standar cetak, finishing, area perekat, kriteria inspeksi, metode pengemasan, file karya seni, dan referensi sampel yang disetujui. Hal ini mencegah proof yang disetujui secara visual menjadi satu-satunya sumber kebenaran.
Gaya Alas Mana yang Sesuai untuk Operasi Anda?↑
| Faktor keputusan |
Alas auto-lock |
Alas snap-lock / 1-2-3 |
Alas tuck dasar atau alas yang direkatkan dengan pita |
| Pembentukan alas |
Panel yang telah dilem bergerak ke posisi saat karton ditegakkan |
Beberapa tab dilipat dan saling mengunci secara manual |
Flap diselipkan, dilem, atau direkatkan dengan pita sesuai desain |
| Prioritas pengemasan |
Penegakan cepat dan berulang untuk pekerjaan pengemasan rutin |
Biaya karton terkonversi lebih rendah dengan perakitan manual |
Konstruksi sederhana dan ekonomis untuk aplikasi ringan yang sesuai |
| Kecenderungan biaya |
Biasanya biaya konversi lebih tinggi karena langkah perekatan dan struktur tambahan |
Sering lebih murah daripada auto-lock sambil mempertahankan alas saling mengunci |
Sering memiliki biaya struktur terendah, meskipun tenaga kerja pengemasan dan pita dapat meningkatkan biaya total |
| Keputusan kekuatan |
Bergantung pada material, dimensi, integritas lem, pemuatan, dan pengujian sampel |
Dapat memberikan penguncian manual yang kuat; tetap memerlukan pengujian aplikasi |
Harus dicocokkan secara cermat dengan berat dan metode penutupan |
| Pola operasi paling sesuai |
SKU berulang, frekuensi pengemasan tinggi, konsistensi tampilan |
Volume lebih rendah, program sensitif biaya, pengemasan manual |
Produk ringan atau operasi yang cukup dengan penutupan dasar |
| Risiko utama |
Salah mengunci, perekat lemah, beban berlebih, atau toleransi dimensi buruk |
Urutan pelipatan salah atau perakitan operator lebih lambat |
Alas terbuka, ketergantungan pada pita, atau tampilan lemah |
Tabel ini memisahkan biaya karton terkonversi dari biaya operasional total. Perbandingan industri secara konsisten mencatat bahwa karton snap-lock lebih murah diproduksi karena tidak memiliki susunan pra-perekatan otomatis, sedangkan karton auto-lock memprioritaskan kecepatan penegakan.pertukaran biaya auto-lock dibanding snap-lock[6] Pilihan yang tepat bergantung pada penggunaan karton per shift, biaya tenaga kerja, konsumsi pita, jumlah SKU, paparan kerusakan, dan nilai yang diberikan pada konsistensi tampilan.
Pilih auto-lock bila penegakan cepat berulang bernilai dan sampel fisik lulus pengujian yang diwajibkan. Pilih snap-lock bila operator dapat menerima langkah pelipatan tambahan dan perbedaan biaya karton lebih penting daripada laju produksi. Pilih struktur tuck atau struktur yang direkatkan dengan pita yang lebih sederhana bila berat produk dan bahaya distribusi tidak membenarkan alas yang lebih kompleks.
Apa yang Harus Diuji Sebelum Persetujuan Produksi?↑
Penerimaan harus dimulai dari kesesuaian dan fungsi. Tegakkan karton dari kondisi rata dan pastikan alas terbuka tanpa robek, miring, atau memerlukan gaya berlebihan. Pastikan panel alas mencapai posisi yang dituju dan sambungan lem tidak terangkat, berkerut, meluap, atau mengganggu pemuatan produk. Ulangi pemeriksaan pada beberapa sampel, bukan menyetujui satu karton ideal.
- Inspeksi dimensi: bandingkan dimensi internal, kesikuan panel, keselarasan flap, dan ruang produk dengan spesifikasi yang disetujui.
- Penguncian alas: pastikan penguncian penuh setelah penegakan dan periksa tumpang tindih yang tidak lengkap atau gangguan panel.
- Inspeksi perekat: periksa penempatan ikatan, proses pengerasan perekat, sobekan serat bila sesuai, luapan, dan kompatibilitas dengan permukaan tercetak atau berlaminasi.
- Uji beban dan orientasi: gunakan produk, sisipan, dan orientasi kemasan yang sebenarnya. Kapasitas dan jumlah produk yang sesuai harus ditentukan melalui evaluasi fisik ini.
- Tinjauan kompresi dan penumpukan: uji bila pergudangan, paletisasi, atau tampilan ritel bertumpuk menimbulkan kompresi berkelanjutan.
- Simulasi distribusi: evaluasi guncangan, getaran, kompresi, penanganan, dan kondisi lingkungan saat karton ikut dalam pengiriman.
- Inspeksi cetak: bandingkan warna, registrasi, lapisan, keterbacaan barcode, penempatan finishing, goresan, dan keterbacaan teks dengan proof yang disetujui.
ASTM D4169 menyediakan kerangka kerja yang diakui untuk pengujian kinerja wadah dan sistem pengiriman terhadap bahaya siklus distribusi yang direncanakan.pengujian kinerja wadah pengiriman Tingkat jaminan, urutan pengujian, pengondisian, jumlah sampel, dan kriteria lulus yang tepat harus dipilih untuk lingkungan distribusi sebenarnya; sekadar menyebut standar tidak membuktikan bahwa karton telah lulus.
Makanan, kosmetik, suplemen, atau produk anak-anak dapat menimbulkan kewajiban tambahan terkait material, pelabelan, ketertelusuran, dan regulasi. Persyaratan tersebut bergantung pada produk yang dikemas dan apakah karton bersentuhan langsung atau tidak langsung. Karena itu, kepatuhan harus tetap menjadi input proyek yang terdokumentasi, bukan dianggap sebagai sifat bawaan karton kertas.
Apa yang Memengaruhi Biaya, Jumlah Pesanan Minimum, dan Waktu Tunggu?↑
Penawaran harga memerlukan lebih dari sekadar ukuran kotak. Variabel harga penting mencakup mutu dan ketebalan karton, luas lembar kosong, jumlah pesanan, jumlah versi karya seni, metode cetak, cakupan tinta, pencetakan interior, perkakas, pra-perekatan, tambalan jendela, sisipan, finishing khusus, proofing, persyaratan inspeksi, konfigurasi pengemasan, metode pengiriman, dan tujuan.
Tidak ada jumlah pesanan minimum, waktu produksi, berat satuan, kapasitas beban, sertifikasi, atau rentang material standar yang diverifikasi pabrik untuk SKU sementara NSKU-725-03. Hal-hal ini harus tetap menjadi keluaran penawaran harga, pengambilan sampel, atau pengujian. Jangan menyimpulkannya dari daftar pesaing.
Jadwal pemasok yang dipublikasikan sangat bervariasi. Panduan pengadaan industri melaporkan bahwa waktu tunggu kemasan dapat berkisar dari beberapa hari hingga beberapa bulan dan memberikan tolok ukur luar negeri hingga 6–15 minggu termasuk pengiriman untuk sebagian rute kemasan.tolok ukur waktu tunggu kemasan[8] Angka-angka ini adalah referensi pasar, bukan waktu produksi yang dijanjikan untuk produk ini.
Pembeli volume rendah juga harus memperkirakan bahwa ekonomi persiapan memengaruhi harga satuan. Diskusi usaha kecil melaporkan bahwa banyak vendor kemasan masih meminta 250–1,000 unit atau lebih untuk proyek kemasan khusus full-bleed tertentu, meskipun pencetakan digital tersedia.pengalaman pembeli dengan jumlah pesanan minimum rendah[9] Tanggapan praktisnya adalah meminta penawaran untuk jumlah yang diperlukan dan beberapa tingkat volume lebih tinggi, lalu membandingkan risiko persediaan dengan penghematan biaya satuan.
Model biaya yang lebih aman mencakup harga karton, perkakas, proof, pengiriman, biaya impor jika berlaku, penyimpanan, tenaga kerja pengemasan, pita, produk ditolak, kerusakan, dan pengerjaan ulang. Konstruksi auto-lock paling menarik ketika biaya konversi tambahannya diimbangi oleh efisiensi pengemasan berulang atau berkurangnya penanganan penutupan.
Untuk pengiriman dan pesanan ulang, karton harus tetap rata, kering, terlindung dari remuk, dan diberi label berdasarkan SKU, revisi karya seni, jumlah, serta batch. Pesanan ulang harus merujuk pada pola potong dan sampel fisik yang disetujui sambil tetap memeriksa apakah produk, karya seni, pasokan karton, rute pengiriman, atau persyaratan kepatuhan telah berubah.
Apa Poin Utama Pengadaan?↑
- Ini adalah kategori pencarian yang berfokus komersial tetapi sempit. — volume pencarian bulanan AS 50, volume pencarian bulanan global 90, tingkat kesulitan kata kunci 10%, dan CPC $8,09 (2026-08-11) (Sumber).
- Perbandingan operasi yang dipublikasikan menunjukkan keunggulan berarti dalam kecepatan perakitan. — Karton auto-lock diperkirakan memerlukan 2–5 detik per karton dibandingkan 10–20 detik untuk melipat dan merekatkan alas RSC secara manual, atau sekitar 2–4 kali lebih cepat (Sumber[11]).
- Diskusi pembeli profesional mendukung konstruksi auto-lock untuk beban botol terkonsentrasi. — Contoh dari komunitas kemasan secara khusus merekomendasikan alas auto-lock dibandingkan alas tuck standar untuk botol 213 g, sementara kesesuaian akhir tetap memerlukan pengujian sampel khusus produk (Sumber[12]).
- Auto-lock tidak berarti kekuatan tanpa batas. — Dimensi produk, orientasi saat dikemas, spesifikasi karton, integritas perekat, sisipan, paparan lingkungan, dan hasil pengujian sampel menentukan kapasitas.
- Perbandingan terbaik adalah biaya total setelah dikemas. — Sertakan konversi, tenaga kerja, pita, penyimpanan, produk ditolak, pengiriman, kerusakan, dan paparan persediaan, bukan memilih hanya berdasarkan harga satuan karton.
Bagaimana Berpindah dari Konsep ke Produksi?↑
Kotak dasar auto-lock khusus dapat menggabungkan penegakan efisien, alas pra-rekat yang aman, penyimpanan rata, dan tampilan ritel bermerek. Nilainya paling tinggi ketika karton yang sama dikemas berulang kali dan strukturnya direkayasa berdasarkan produk nyata, bukan dipilih dari klaim kekuatan generik.
Proyek yang andal dimulai dari dimensi internal dan berat produk setelah dikemas, lalu berlanjut melalui pemilihan material, desain struktur, prapemeriksaan karya seni, sampel fisik yang ditegakkan, pengujian beban dan distribusi, serta spesifikasi pembelian yang dikunci. Urutan ini mengurangi risiko utama: ketidaksesuaian, salah penguncian, ikatan perekat lemah, kesalahan cetak-potong, pemuatan tidak stabil, serta pertukaran waktu tunggu atau biaya satuan yang tidak terduga.
Minta penawaran berbasis spesifikasi dan prototipe fisik untuk NSKU-725-03 menggunakan dimensi produk, berat setelah dikemas, jumlah, karya seni, persyaratan finishing, tujuan, dan metode distribusi yang diinginkan.


Informasi di bawah ini diperlukan untuk login sosial
Masuk
Buat Akun Baru