Kotak custom straight tuck end memadukan panel depan yang bersih tanpa terputus dengan penutup selip searah, pencetakan penuh warna, dan pengiriman dalam kondisi datar. Kotak ini cocok untuk produk ritel ringan yang membutuhkan ukuran presisi dan daya tarik rak yang kuat—bukan kotak paket mandiri untuk barang berat atau rapuh.
Siapa yang Paling Diuntungkan dari Kotak Custom Straight Tuck End?↑
Karton straight tuck end (STE), atau karton lipat dengan penutup selip lurus searah, cocok bagi merek yang membutuhkan lebih dari sekadar kotak stok generik, tetapi tidak memerlukan kotak hadiah rigid atau kotak kirim bergelombang. Pembeli umumnya mencakup produsen kosmetik, merek perawatan kulit, perusahaan suplemen, produsen kembang gula, bisnis makanan khusus, penjual aksesori elektronik, program berlangganan, dan merek direct-to-consumer dengan banyak SKU.
Struktur ini tepat digunakan saat panel tampilan utama harus tetap utuh secara visual. Kedua flap selip menutup ke arah yang sama dan dapat ditempatkan menghadap belakang, sehingga bagian depan bebas untuk logo, nama produk, petunjuk, jendela, atau grafis promosi. Karena itu, karton STE cocok untuk produk yang menghadap rak—serum, sabun, teh, permen, parfum, botol kecil, dan kit sampel bermerek.
Volume pesanan saja bukan kriteria pembelian yang menentukan. Berat dan dimensi produk, saluran penjualan, finishing yang diperlukan, paparan regulasi, jumlah versi artwork, dan tenggat pengiriman biasanya lebih memengaruhi spesifikasi yang tepat daripada jumlah unit. Peluncuran 100 unit untuk lima SKU memiliki struktur biaya berbeda dari satu produksi 10.000 unit, meskipun keduanya memakai model karton yang sama.
Permintaan akan tampilan yang disesuaikan memiliki arti komersial di luar jenis kotak ini. Fortune Business Insights melaporkan pangsa Amerika Utara sebesar 40.09% dari pasar kemasan custom global pada 2025. Angka ini menggambarkan pasar yang lebih luas—bukan segmen STE—tetapi menegaskan pentingnya kustomisasi produksi pendek, branding, dan format berbasis kertas yang dapat didaur ulang di kawasan tersebut. Lihat pangsa kemasan custom Amerika Utara[1].
Bagaimana Spesifikasi yang Buruk Mengubah Karton Sederhana Menjadi Masalah Mahal?↑
Masalah: Karton dapat terlihat benar dalam PDF, tetapi tetap gagal saat pengemasan. Dimensi internal mungkin disalahartikan sebagai dimensi eksternal, flap debu dapat bertabrakan, jendela mungkin memperlihatkan area yang salah, teks kecil dapat melintasi garis lipatan, atau coating dapat mengubah warna dan rasa sentuhan yang diharapkan.
Dampak: Kesalahan ini berlipat setelah produksi massal. Karton yang terlalu ketat memperlambat lini pengemasan; karton yang terlalu longgar membuat produk bergeser; garis crease yang lemah retak; warna yang tidak cocok merusak konsistensi merek; dan karton ritel yang belum diuji dapat ambruk saat digunakan sebagai kotak kurir. Stok kemudian menyerap uang tunai dan ruang gudang sementara tanggal peluncuran terus mundur.
Solusi: Perlakukan karton sebagai komponen kemasan yang direkayasa. Tentukan produknya, tetapkan dimensi internal, verifikasi sampel struktur, setujui proof cetak, catat kriteria penerimaan yang terukur, dan bandingkan total biaya sampai tujuan—bukan hanya harga unit yang ditampilkan. Alur kerja ini memajukan risiko ke tahap awal, ketika koreksi lebih murah.
Daftar Isi
Apa Itu Kotak Straight Tuck End—dan Apa yang Bukan?↑
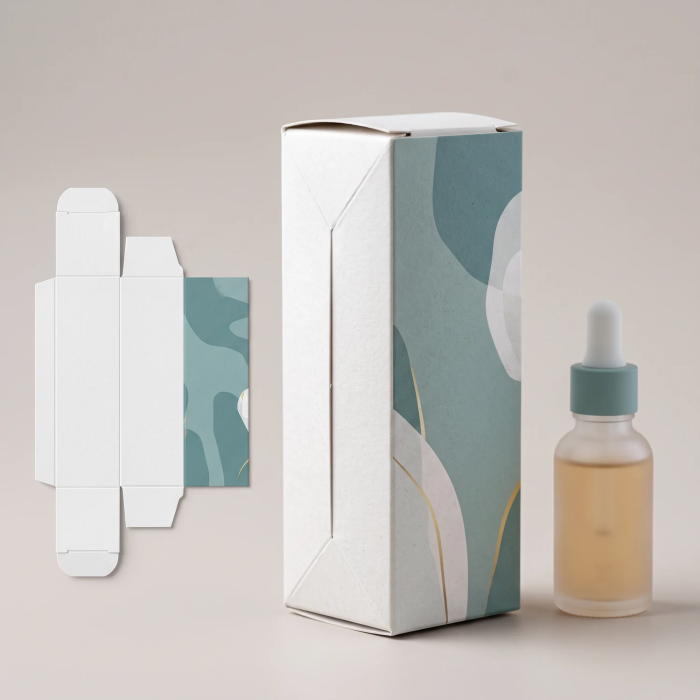
Kotak straight tuck end adalah karton lipat dengan flap selip atas dan bawah yang menutup ke arah yang sama. Susunannya biasanya mencakup empat panel badan utama, sambungan produsen yang dilem, dua flap selip utama, flap debu, garis potong, dan garis crease. Karton dikirim datar lalu dibentuk saat pengemasan.
Menempatkan kedua penutup menghadap belakang mempertahankan panel depan yang lebih bersih dibandingkan banyak susunan lain dan mendukung desain berjendela depan karena permukaan tampilan tidak terputus oleh arah penutup yang berlawanan. Namun, geometri searah dapat menggunakan lebih banyak paperboard pada susunan lembar tertentu dibandingkan struktur reverse tuck end. Dampak bahan tersebut bergantung pada dimensi karton, ukuran lembar, arah serat, dan nesting—bukan hanya pada nama modelnya.
STE pada dasarnya adalah karton ritel. Karton ini melindungi produk ringan dan berbobot sedang dari penanganan, kerusakan permukaan, debu, dan pembukaan biasa, tetapi paperboard umum tidak memiliki flute bergelombang yang dibutuhkan untuk ketahanan kompresi dan benturan paket. Botol berat, wadah kaca, produk rapuh, dan pengiriman direct-to-consumer mungkin memerlukan insert, bagian bawah snap-lock, struktur auto-lock, karton mikrogelombang, atau kotak kirim terpisah.
Spesifikasi pemasok yang tersedia untuk umum menunjukkan mengapa "paperboard" bukan deskripsi bahan yang cukup presisi. Salah satu contoh pasar menawarkan cardstock 14 pt, 18 pt, dan 24 pt, dengan ketebalan yang dinyatakan sebesar 0.014, 0.018, dan 0.024 inci. Ini adalah opsi khusus pemasok, bukan peringkat beban universal. Lihat spesifikasi bahan STE yang dipublikasikan[3].
Bagaimana Menentukan Ukuran, Bahan, dan Keterbacaan Sebelum Meminta Penawaran?↑
Mulailah dari produk fisik, bukan perkiraan ukuran kotak. Ukur panjang, lebar, dan kedalaman maksimum pada unit produksi aktual—termasuk tutup, segel, dispenser, label, dan setiap komponen yang menonjol. Catat berat bersih produk dan berat kotor setelah dikemas secara terpisah. Jika karton akan berisi insert, leaflet, sachet, atau beberapa unit, rakit kemasan lengkap sebelum menentukan dimensi internal.
- Nyatakan konvensi dimensi. Beri label nilai sebagai panjang internal × lebar × kedalaman dan tentukan panel mana yang menjadi bagian depan.
- Ukur variasi. Uji lebih dari satu unit produk jika botol, barang buatan tangan, atau pouch berisi memiliki variasi.
- Tentukan karakter kecocokan. Nyatakan apakah produk harus mudah dikeluarkan, tetap terpasang dengan gesekan, atau ditahan oleh insert.
- Verifikasi penutup. Pastikan flap selip terpasang penuh dan flap debu tidak saling tumpang tindih maupun mendorong panel ke luar.
- Periksa area yang terbaca. Jauhkan bahan, peringatan, barcode, dan teks kecil dari potongan, lipatan, zona lem, dan tepi jendela.
- Setujui sampel putih. Gunakan ketebalan setara produksi jika memungkinkan; mockup dari kertas tipis tidak dapat memvalidasi kekakuan board atau perilaku garis crease.
Pemilihan bahan harus mengikuti produk dan saluran penjualan. SBS menawarkan permukaan cetak cerah untuk kosmetik dan barang ritel premium. Board kraft atau tanpa pemutih memberikan tampilan alami, tetapi mengubah reproduksi warna. Board daur ulang dapat mendukung sasaran pengurangan bahan sekaligus menghadirkan variasi warna atau permukaan yang perlu ditampilkan dalam proof. FBB menyeimbangkan kekakuan dan berat, sedangkan bahan mikrogelombang flute E atau F mungkin lebih sesuai jika perlindungan lebih diutamakan daripada tampilan.
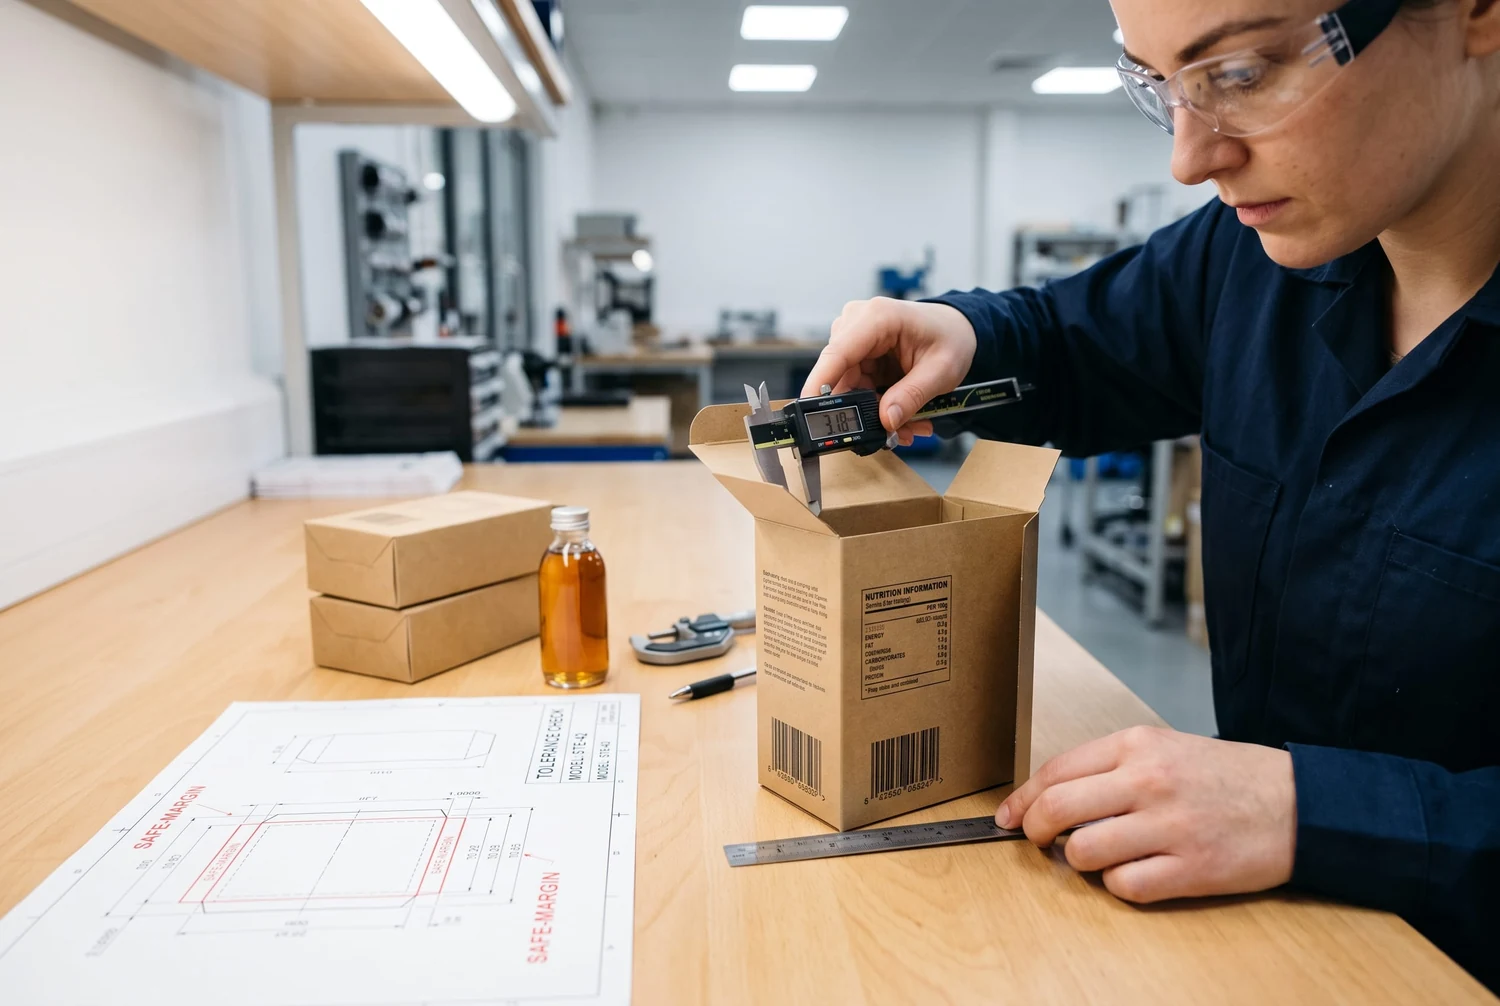
Karena itu, RFQ praktis harus mencakup dimensi internal, berat produk, grade board atau caliper target, jumlah per SKU, cakupan pencetakan, finishing, kebutuhan insert atau jendela, tujuan pengiriman setelah dikemas, tenggat, dan penggunaan yang dimaksud. Tanpa bidang ini, dua penawaran pemasok mungkin menggambarkan kotak yang secara material berbeda.
Opsi Permukaan dan Penutup Mana yang Melindungi Desain Tanpa Menambah Kerumitan yang Tidak Perlu?↑
| Opsi |
Nilai utama |
Pertimbangan pembelian |
| Aqueous gloss |
Warna lebih cerah dan ketahanan ringan terhadap gesekan |
Pastikan tingkat kilap dan kompatibilitas dengan board yang dipilih |
| Aqueous matte |
Pantulan lebih rendah dan finishing ritel yang lebih tenang |
Warna solid gelap mungkin memperlihatkan bekas penanganan secara berbeda |
| UV atau spot UV |
Kontras tinggi atau penekanan visual pada area tertentu |
Menambah persyaratan register dan dapat memengaruhi keputusan daur ulang |
| Film soft-touch |
Efek sentuhan premium |
Meningkatkan biaya dan menambahkan lapisan plastik |
| Foil atau emboss |
Detail merek metalik atau berdimensi |
Memerlukan tooling, lebar garis minimum yang dapat dikerjakan, dan proofing fisik |
| Jendela |
Produk terlihat langsung |
Mengurangi area panel setempat dan dapat menambahkan bahan film terpisah |
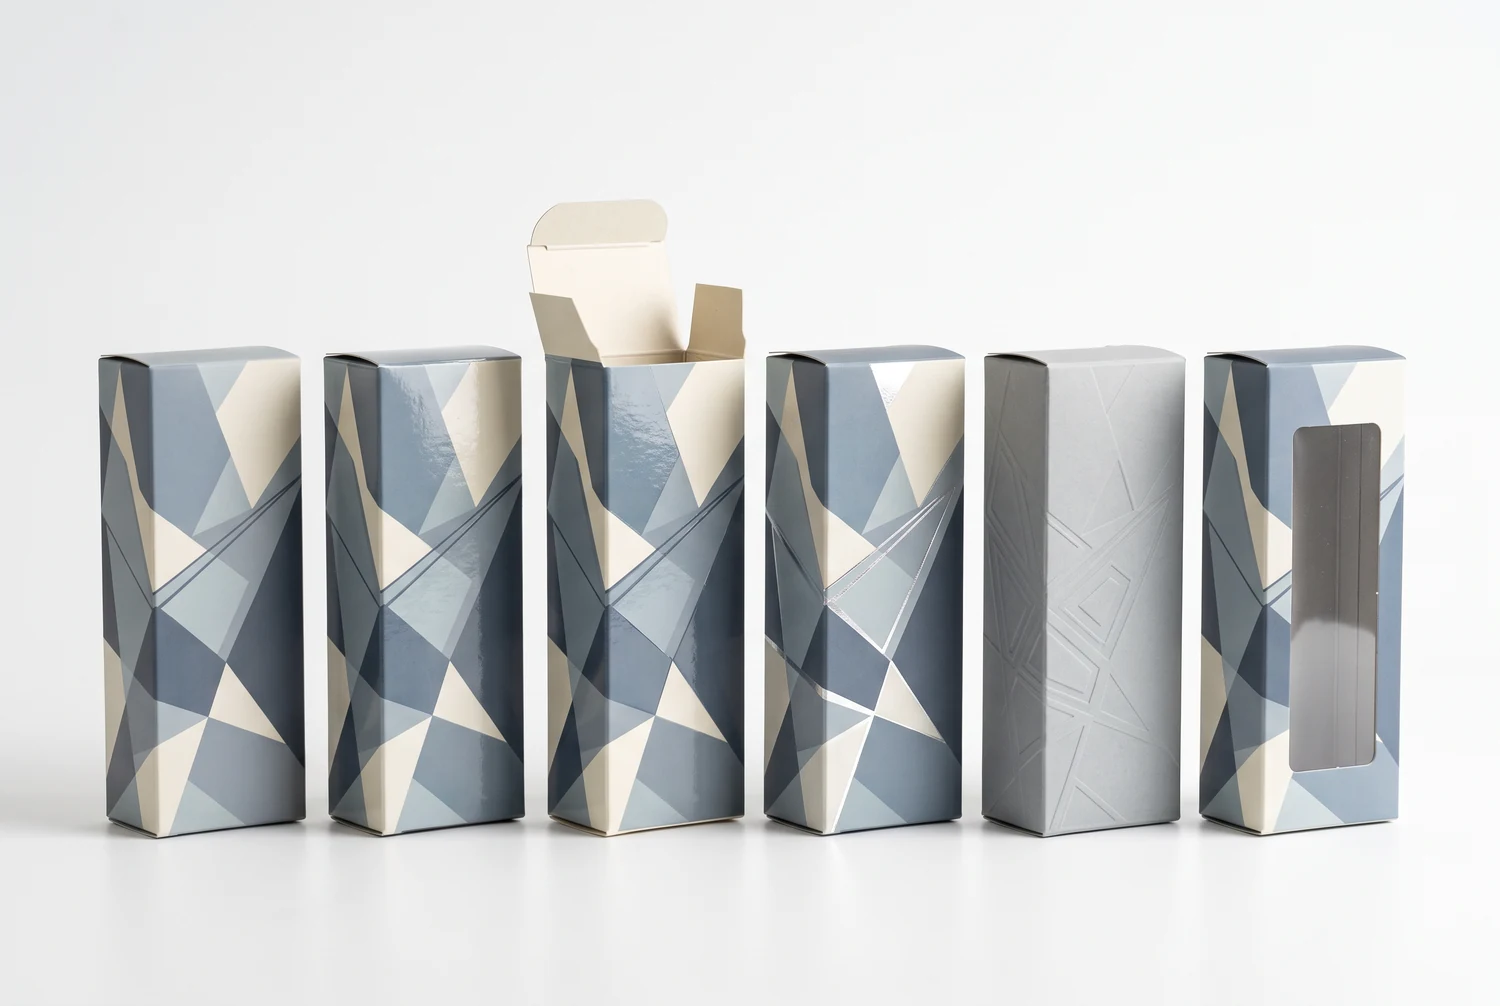
Tabel ini memisahkan efek visual dari konsekuensi teknis. Finishing harus menyelesaikan masalah tertentu—pengendalian gesekan, kontras, atau positioning sentuhan—bukan sekadar ditambahkan karena tersedia.
Orientasi penutup juga memengaruhi penggunaan sehari-hari. Flap yang diselipkan ke belakang menjaga bagian depan lebih bersih dan biasanya cocok untuk jendela depan atau panel merek tanpa terputus. Flap yang diselipkan ke depan mungkin lebih mudah diakses jika kemasan dibuka berulang kali. Slit lock dapat meningkatkan daya tahan penutup, sedangkan label antirusak atau segel lem mungkin diperlukan jika bukti pembukaan penting. Tidak satu pun tambahan ini otomatis mengubah karton STE standar menjadi kemasan tahan anak atau tugas berat.
Bagaimana Artwork Harus Disiapkan Sebelum Karton Masuk ke Mesin Cetak?↑
Artwork harus dibuat di atas dieline pemasok yang telah disetujui—bukan template daring generik dengan dimensi serupa. Pisahkan layer struktur dari layer cetak dan tandai garis potong, garis crease, perforasi, area lem, jendela, dan zona aman. Kunci dieline agar tidak bergeser saat desain diedit.
- Perpanjang latar belakang dan gambar hingga bleed yang ditentukan percetakan; 0.125 inci umum digunakan, tetapi tidak universal.
- Gunakan gambar tertaut atau tertanam dengan resolusi efektif yang biasanya mendekati 300 dpi pada ukuran akhir.
- Konversi atau kemas font sesuai kebijakan file pemasok.
- Tentukan komposisi CMYK dan warna PMS secara eksplisit, bukan mengandalkan tampilan layar.
- Periksa ukuran huruf minimum, teks reverse, garis tipis, rich black, overprint, dan perilaku transparansi.
- Verifikasi ukuran barcode, kontras, quiet zone, orientasi, dan penempatannya pada karton yang telah dirakit.
- Jauhkan teks penting dan logo dari garis crease, tepi potong, tab, zona lem, dan batas jendela.
- Tinjau setiap panel dalam tiga dimensi agar teks sisi dan belakang tidak terbalik setelah dilipat.
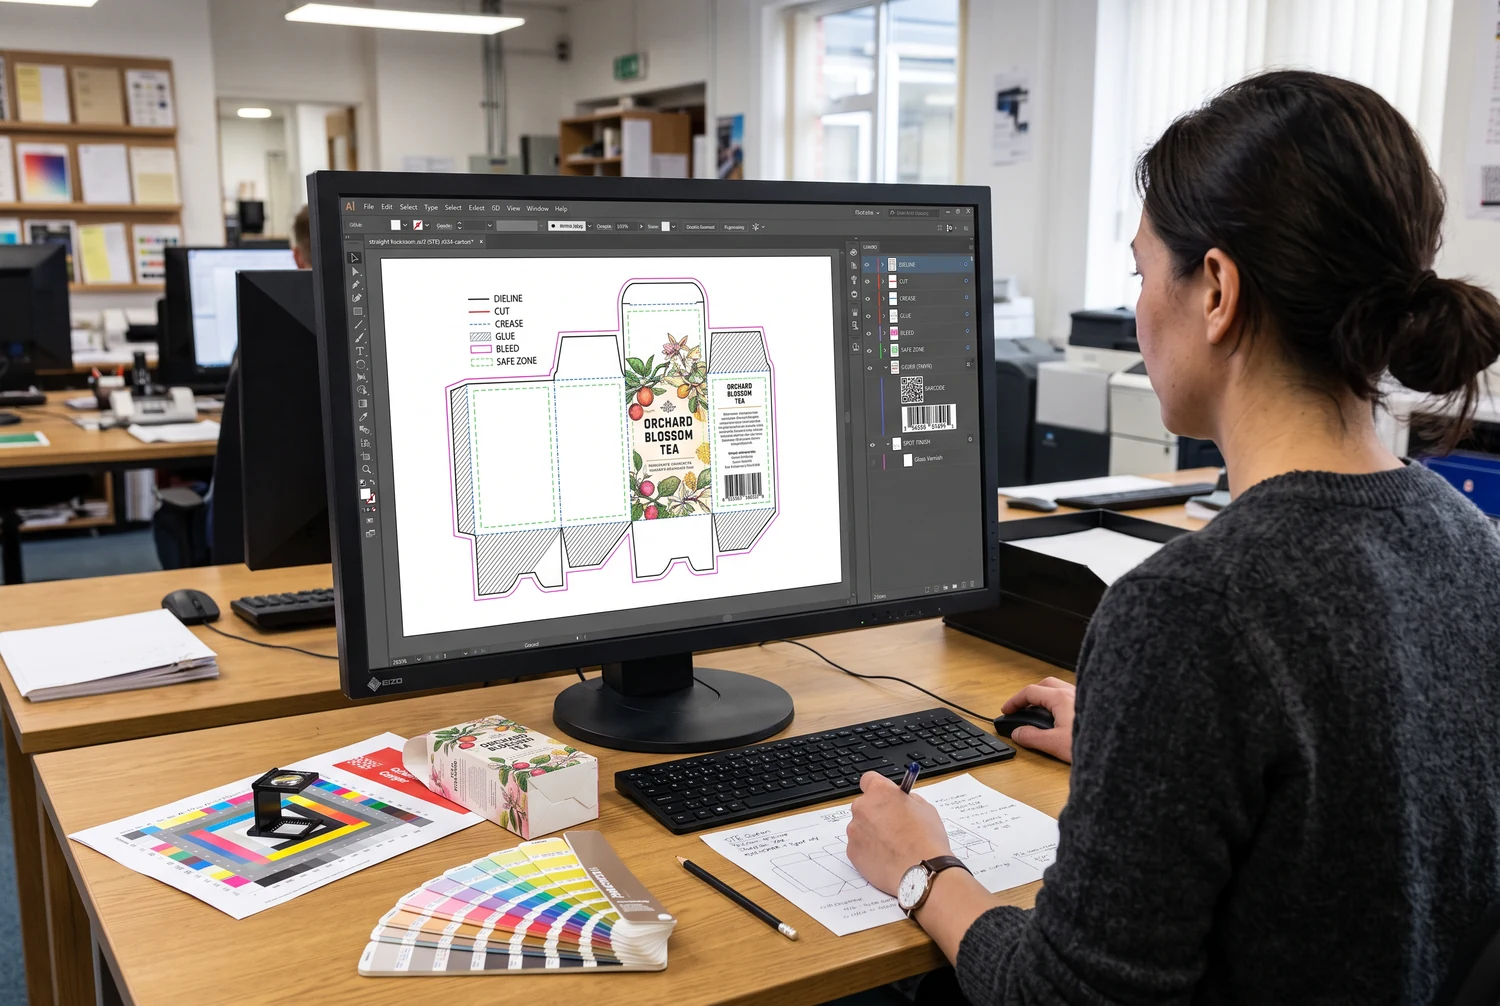
Proof PDF mengonfirmasi tata letak, teks, dan separasi; proof ini tidak mereproduksi tekstur board, rasa coating, pantulan metalik, atau warna mesin cetak yang persis. Setujui sampel cetak fisik jika warna, finishing, kecocokan, atau tampilan ritel penting secara komersial. Catat nama file yang disetujui, revisi, tanggal proof, bahan, dan pengenal sampel agar pabrik dan pembeli berbagi satu referensi produksi.
Bagaimana Alur Produksi Langsung dari Pabrik Mengurangi Risiko Biaya dan Jadwal?↑
Alur kerja terkendali membagi proyek menjadi keputusan yang dapat disetujui sebelum nilai ditambahkan secara permanen. Alur ini juga menunjukkan selisih antara waktu produksi dan total waktu pengiriman—dua angka yang sering tertukar.
- Tinjauan kebutuhan: Konfirmasikan dimensi, berat, penggunaan, jumlah per versi artwork, tujuan, dan batasan regulasi.
- Rekayasa struktur: Buat dieline, pilih board, lalu evaluasi kedalaman tuck, flap debu, arah serat, penyangga jendela, dan sambungan lem.
- Sampel putih: Periksa kecocokan produk, urutan pengemasan, daya tahan penutup, deformasi panel, dan orientasi di rak.
- Preflight artwork: Validasi bleed, font, gambar, warna, penempatan barcode, dan layer finishing.
- Proof cetak: Setujui arah warna, teks, penempatan finishing, dan tampilan setelah dirakit.
- Produksi massal: Cetak, beri coating atau laminasi, die-cut, buang sisa potongan, lipat, lem, hitung, dan kemas karton secara datar.
- Inspeksi dan pengiriman: Bandingkan batch dengan sampel yang disetujui, kemas agar terlindung dari kelembapan dan tekanan, lalu terbitkan dokumen pengiriman.
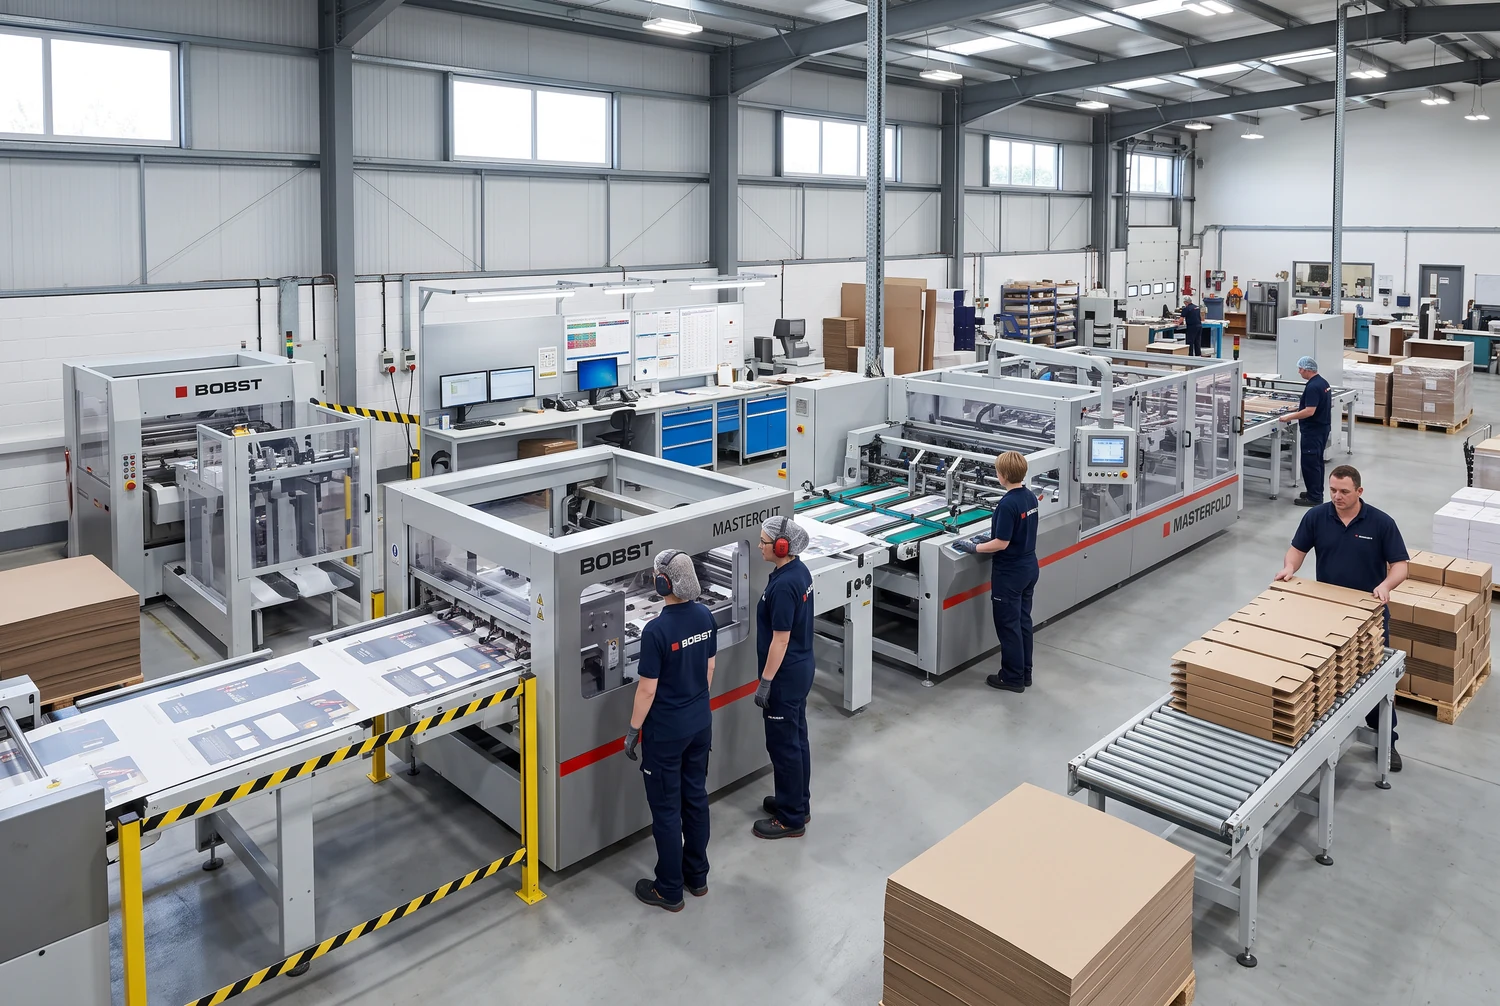
Pencetakan digital sering cocok untuk sampel, produksi pendek, data variabel, dan perubahan artwork yang sering karena dapat mengurangi kebutuhan pelat dan persiapan konvensional. Cetak offset dapat menjadi lebih ekonomis untuk produksi menengah hingga besar yang stabil dan mungkin menawarkan kontrol lebih kuat untuk warna spot tertentu serta finishing kompleks. Titik peralihan yang dilaporkan sekitar 500–1.500 unit hanyalah hipotesis perencanaan; ukuran, nesting, board, jumlah warna, finishing, dan waste dapat menggesernya secara signifikan.
Untuk perbandingan berbasis bukti, mintalah penawaran setara pada 250, 500, 1.000, 1.500, dan 3.000 unit dengan spesifikasi yang benar-benar sama. Pisahkan biaya sampel, pekerjaan struktur, tooling, pencetakan, finishing, pengemasan, freight, pajak, bea cukai, dan bea yang berlaku. "Tanpa MOQ" berarti pesanan mungkin diterima; bukan berarti biaya persiapan atau ekonomi per unit yang kurang menguntungkan menghilang.
Apa yang Harus Diperiksa dalam Rencana Mutu Terukur Sebelum Pengiriman?↑
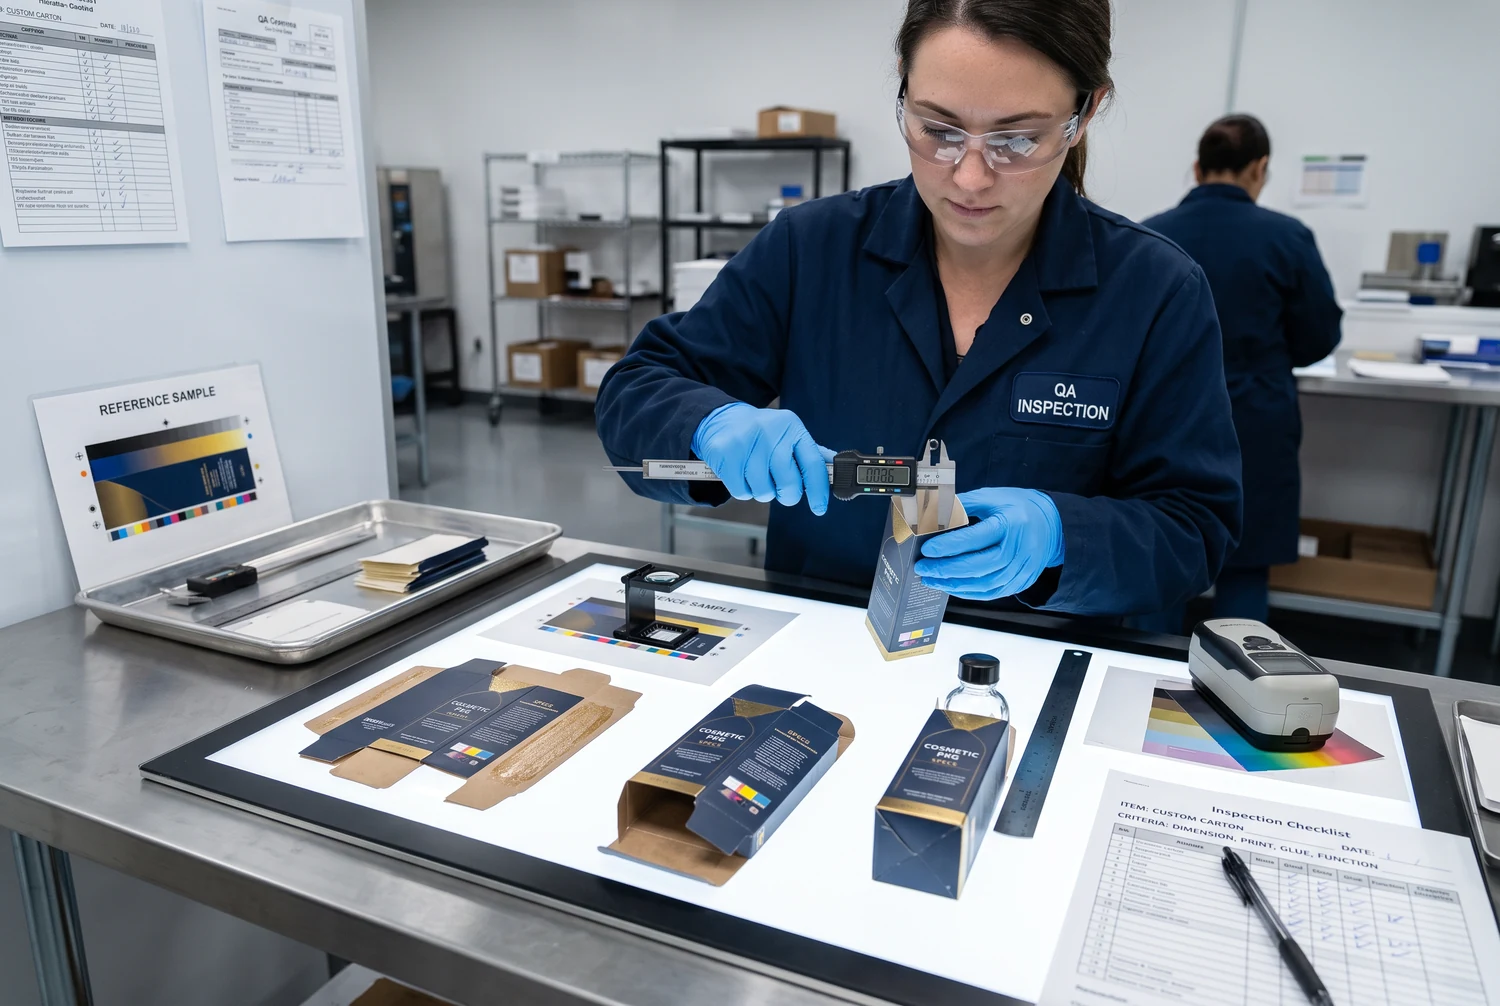
Bahasa mutu harus menggunakan angka apabila pabrik dan pembeli telah memvalidasi metodenya. Alih-alih "ukuran akurat," catat dimensi internal nominal, lokasi pengukuran, satuan, ukuran sampel, dan deviasi yang diizinkan. Alih-alih "warna bagus," tentukan sampel fisik yang disetujui, kondisi pencahayaan, metode pengukuran, dan toleransi. Jangan mengiklankan siklus adhesi, ketahanan warna, jam pelapukan UV, atau nilai kompresi kecuali bahan dan konstruksi yang tepat telah diuji serta laporannya dapat diberikan.
| Bidang inspeksi |
Bukti terukur |
Kegagalan yang dicegah |
| Dimensi |
Catatan pembacaan L × W × D terhadap gambar yang disetujui |
Kecocokan longgar, produk tertekan, atau pengemasan lambat |
| Register cetak |
Posisi terukur dari teks, foil, jendela, dan tepi potong |
Grafis tidak sejajar dan zona aman yang terbuka |
| Warna |
Sampel mesin cetak yang disetujui atau toleransi instrumen yang disepakati |
Ketidakcocokan merek antar-batch |
| Garis crease dan lipatan |
Pemeriksaan retak visual ditambah perakitan sampel berulang |
Serat retak dan panel berubah bentuk |
| Sambungan lem |
Lokasi sambungan, cakupan, dan metode uji tarik yang ditentukan |
Sambungan terbuka dan kontaminasi akibat lem berlebih |
| Kecocokan dan penutup |
Perakitan menggunakan produk aktual dari rentang yang dimaksud |
Flap debu tumpang tindih dan tab selip terlepas |
| Jumlah dan pengemasan |
Jumlah per bundel, jumlah karton, kode lot, dan daftar kemasan |
Kekurangan pengiriman dan revisi tercampur |
Tabel ini adalah kerangka, bukan klaim bahwa pengujian pabrik telah selesai. Rencana inspeksi akhir harus menentukan metode sampling, toleransi, pihak yang bertanggung jawab, dan penanganan karton yang tidak sesuai.
Standar transportasi juga harus diterapkan pada objek yang tepat. ASTM D5118/D5118M[6] mencakup kontrol pembuatan kotak kirim fiberboard dan secara tegas tidak menetapkan kelayakan dalam setiap kondisi pengiriman. Jika kinerja distribusi harus dievaluasi, ASTM D4169[7] dapat menjadi acuan untuk menguji wadah pengiriman dan sistem kemasan secara lengkap. Karton ritel yang dikemas di dalam kotak kirim bergelombang harus dievaluasi sebagai bagian dari sistem tersebut.
Struktur Karton dan Model Pembelian Mana yang Sebaiknya Dipilih?↑
| Struktur |
Alasan terbaik untuk memilihnya |
Keterbatasan utama |
| Straight tuck end |
Panel depan bersih, kompatibel dengan jendela, pengemasan ritel sederhana |
Pemanfaatan lembar mungkin lebih rendah; bukan kotak kirim tugas berat |
| Reverse tuck end |
Potensi nesting dan pemanfaatan bahan lebih baik |
Arah penutup dapat menyulitkan perencanaan panel depan |
| Bagian bawah snap-lock |
Dukungan bagian bawah lebih baik untuk produk yang agak lebih berat |
Lebih banyak langkah perakitan manual |
| Bagian bawah auto-lock |
Pembentukan cepat dan dasar prarekat yang stabil |
Kompleksitas converting dan biaya lebih tinggi |
| Karton mikrogelombang |
Perlindungan lebih besar terhadap kompresi dan penanganan |
Profil lebih tebal dan perilaku cetak/lipat berbeda |
| Mailer atau kotak kirim bergelombang |
Distribusi paket langsung dan kemasan luar pelindung |
Menggunakan lebih banyak bahan dan volume penyimpanan daripada paperboard |
Perbandingan ini menunjukkan bahwa STE paling unggul ketika tampilan dan kemudahan pengemasan menjadi pertimbangan utama. Meningkatkan struktur lebih baik daripada menambahkan selotip atau ketebalan board berlebihan jika berat produk atau risiko distribusi melampaui batas desain awal.
Bandingkan pemasok berdasarkan biaya sampai tujuan dan bukti, bukan slogan. Konfirmasikan lokasi produksi akhir, apakah pekerjaan disubkontrakkan, urutan sampel, ketentuan cetak ulang, masa berlaku penawaran, kalender produksi, metode freight, syarat perdagangan, tanggung jawab bea, serta perbedaan antara "produksi," "pengiriman," dan "penerimaan." Untuk karton impor, paparan tarif harus diperiksa berdasarkan klasifikasi HS, asal, dan daftar tarif efektif yang sebenarnya; persentase generik tidak dapat diterapkan pada setiap kotak paperboard.
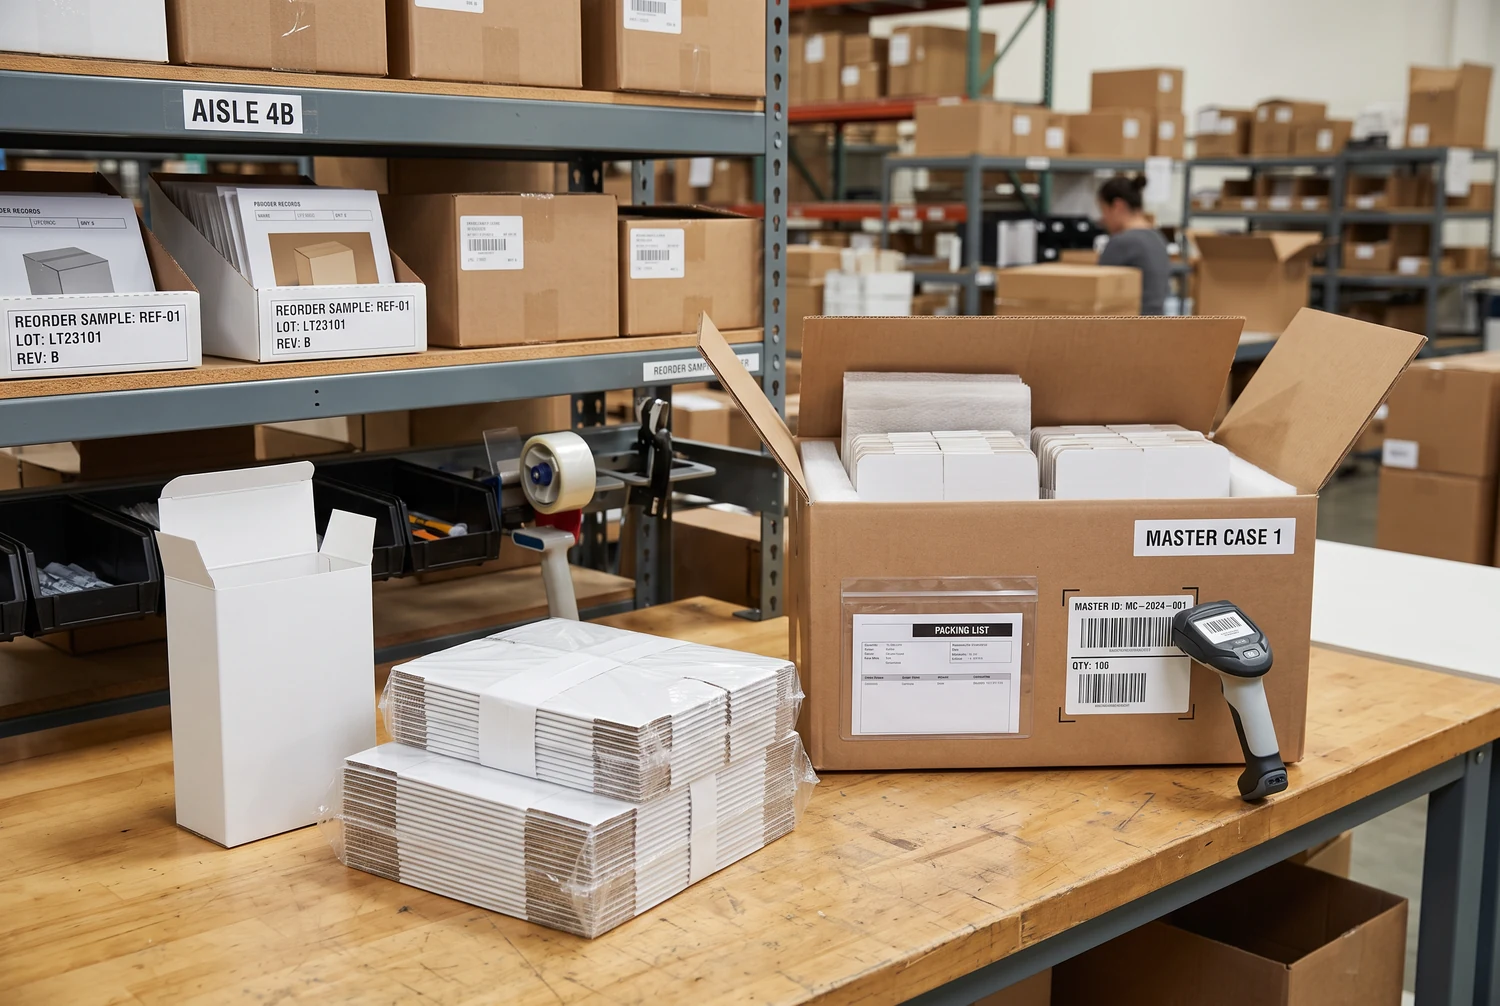
Untuk pesanan berulang, simpan sampel yang ditandatangani, revisi dieline, referensi warna, spesifikasi board, peta finishing, metode pengemasan, riwayat purchase order, dan catatan masalah. Catatan ini memungkinkan pesanan ulang mereproduksi spesifikasi terkendali tanpa bergantung pada frasa "sama seperti sebelumnya."
Bagaimana Klaim Kontak Pangan, Sumber Serat, dan Daur Ulang Dapat Dibuktikan?↑
"Aman untuk makanan" bukan sertifikat universal. Tentukan dahulu apakah karton bersentuhan langsung dengan makanan atau menjadi kemasan sekunder di sekitar kemasan dalam yang tersegel. Board, tinta, coating, perekat, dan film jendela kemudian harus ditinjau sesuai kondisi penggunaan yang dimaksud. kerangka kontak pangan FDA[4] menjelaskan bahwa komponen kemasan seperti perekat dan pewarna dapat menjadi zat kontak pangan dan bahwa penggunaannya memerlukan otorisasi yang sesuai.
Sumber serat harus dinyatakan terpisah dari kinerja akhir masa pakai. Kertas dan kemasan bersertifikat FSC[5] dapat memberikan bukti chain of custody untuk bahan berbasis hutan yang bertanggung jawab. Sertifikasi ini sendiri tidak menyatakan kesesuaian kontak pangan, netralitas karbon, kemampuan dibuat kompos, atau penerimaan oleh setiap program daur ulang lokal.
Statistik daur ulang juga memerlukan tanggal dan denominator. EPA melaporkan tingkat daur ulang 80.9% untuk wadah dan kemasan kertas serta paperboard di AS pada 2018, menggunakan data historis berbasis timbulan. Lihat dataset kemasan EPA 2018[8]. AF&PA melaporkan tingkat daur ulang kardus sebesar 69%–74% untuk 2024 berdasarkan metodologi pemulihan yang diperbarui; kategori dan perhitungan tersebut tidak langsung setara dengan angka EPA. Tinjau metodologi daur ulang AF&PA[9].
Jendela, laminasi film, lapisan metalik, kontaminasi minyak, dan insert multibahan dapat mengubah kemampuan daur ulang dalam praktik. Jika pemulihan menjadi prioritas desain, evaluasi struktur berbahan kertas saja, jendela yang dapat dipisahkan, pengurangan massa bahan, coating berbasis air, dan dokumentasi bahan yang jelas. Klaim harus menjelaskan kondisi, bukan menjanjikan bahwa setiap konsumen dapat mendaur ulang kemasan secara lokal.
Paparan regulasi juga makin spesifik per negara bagian. Tinjauan hukum pada 2025 mengidentifikasi tujuh negara bagian AS yang memiliki undang-undang EPR kemasan komprehensif per 1 Oktober 2025, sekaligus menekankan perbedaan dalam bahan yang dicakup, definisi produsen, pengecualian, pelaporan, dan biaya. Lihat ringkasan EPR kemasan negara bagian[10]. Merek yang menjual lintas negara bagian sebaiknya menyimpan data berat bahan dan data tingkat komponen, bukan hanya mencatat kemasan sebagai "kertas."
Angka Mana yang Perlu Diingat Pembeli Kemasan?↑
- Amerika Utara mewakili pasar kemasan custom yang besar—tetapi luas. — pangsa 40.09% pada 2025, bukan pangsa khusus STE (Sumber)
- Caliper paperboard harus ditentukan, bukan sekadar disebut "tebal." — 14, 18, dan 24 pt adalah contoh yang dipublikasikan pemasok (Sumber)
- Dalam konfigurasi tertentu, sampel fisik dapat dipesan sebelum produksi massal. — jumlah 1 adalah opsi pasar yang dipublikasikan (Sumber)
- Klaim daur ulang terkini harus mempertahankan kategori dan metodologinya. — daur ulang kardus AS sebesar 69%–74% pada 2024 (Sumber)
- Kewajiban EPR kemasan tidak lagi terbatas pada satu model negara bagian. — 7 negara bagian telah memberlakukan undang-undang komprehensif per 1 Oktober 2025 (Sumber)
Bagaimana Beralih dari Konsep ke Karton Siap Produksi?↑
Proyek STE yang sukses dimulai dari produk dan jalur distribusinya—bukan template dekoratif. Tentukan dimensi internal, berat kotor, board, penutup, cakupan cetak, finishing, paparan kepatuhan, jumlah per SKU, kriteria penerimaan, dan komponen biaya sampai tujuan. Validasi struktur dengan sampel putih, validasi tampilan dengan proof cetak, dan simpan spesifikasi yang disetujui untuk inspeksi serta pemesanan ulang.
Kirimkan dimensi produk, berat setelah dikemas, jumlah per versi artwork, tujuan, dan finishing yang diinginkan untuk menerima satu spesifikasi dan penawaran langsung dari pabrik.


Informasi di bawah ini diperlukan untuk login sosial
Masuk
Buat Akun Baru