


 PDF blog untuk dibaca offline
Jawaban singkat: Penggoresan pelat nama baja tahan karat menyeret stilus berlian atau karbida di permukaan pelat untuk membajak alur yang menerus dan terpoles halus. Prosesnya tidak memakai panas, tinta, maupun bahan kimia, sehingga menjadi cara berbiaya rendah untuk menambahkan nomor seri dan tanggal secara internal pada pelat kosong yang sudah dietsa. Tandanya lebih dangkal dan kontrasnya lebih rendah daripada etsa dalam atau dot peen, sehingga cocok untuk data variabel, bukan untuk teks keselamatan yang tetap.
Jika Anda membuat peralatan per lot, pelat rating Anda sebagian besar bersifat tetap. Logo, model, kolom tegangan, dan peringatan sama di setiap unit. Nomor seri, tanggal produksi, dan kadang kode opsi berubah di setiap unit. Penggoresan pelat nama baja tahan karat mengisi celah itu. Artikel ini menjelaskan bagaimana penandaan gores secara fisik membentuk tanda pada pelat 304 dan 316. Artikel ini juga menunjukkan cara menyiapkan alur kerja internal dan di mana penggoresan kalah dari etsa kimia, laser serat, atau dot peen dalam hal keterbacaan, perilaku korosi, dan laju produksi.
Masalahnya: Data Variabel Adalah Titik Rawan Program Pelat Nama
Masalah. Pabrik OEM biasanya menangani data per unit dengan salah satu dari empat cara, dan masing-masing ada harganya. Cara pertama adalah memesan pelat etsa kustom penuh untuk setiap nomor seri. Itu mengikat perakitan akhir pada antrean desain grafis pemasok, dan setiap kesalahan data membuat satu komponen permanen terbuang. Cara kedua adalah mengecap manual dengan pons, yang memang berfungsi tetapi menghasilkan garis dasar tidak rata, dan pada material tipis benturannya dapat melengkungkan pelat di sekitar lubang pemasangan. Cara ketiga adalah tinta permukaan atau lapisan cetak. Analisis kegagalan industri berulang kali menggambarkan tanda cetak yang memudar hingga "logamnya mungkin masih ada, tetapi teksnya sudah hilang." Cara keempat adalah membeli laser serat, yang berarti biaya modal, kabin pelindung, ekstraksi asap, dan program keselamatan untuk pekerjaan yang mungkin hanya beberapa lusin pelat per minggu.
Agitasi. Volumenya nyata tetapi kecil. Dalam satu diskusi praktisi, seorang pembuat peralatan menceritakan bahwa ia mengirim sekitar 50 label baja tahan karat bernomor seri per bulan pada material setebal sekitar 0,5 mm ke sebuah toko piala lokal yang ia sebut "sangat tidak andal." (diskusi praktisi[1] ) Volume sebesar itu terlalu rendah untuk membenarkan sel penandaan khusus. Namun volume itu juga terlalu penting untuk digantungkan pada vendor luar: pelat nomor seri yang tidak terbaca atau hilang merusak keterunutan, catatan garansi, dan pada peralatan listrik, pengesahan inspeksi.
Solusi. Pisahkan isi pelat menjadi konten tetap dan konten variabel. Beli pelat kosong dengan etsa dalam dan pengisi warna untuk semua yang tidak pernah berubah, lalu goreskan kolom per unit di lini produksi. Sisa panduan ini membahas cara melakukannya dengan baik dan kapan penggoresan justru menjadi alat yang keliru.
Apa Itu Penggoresan Pelat Nama Baja Tahan Karat?
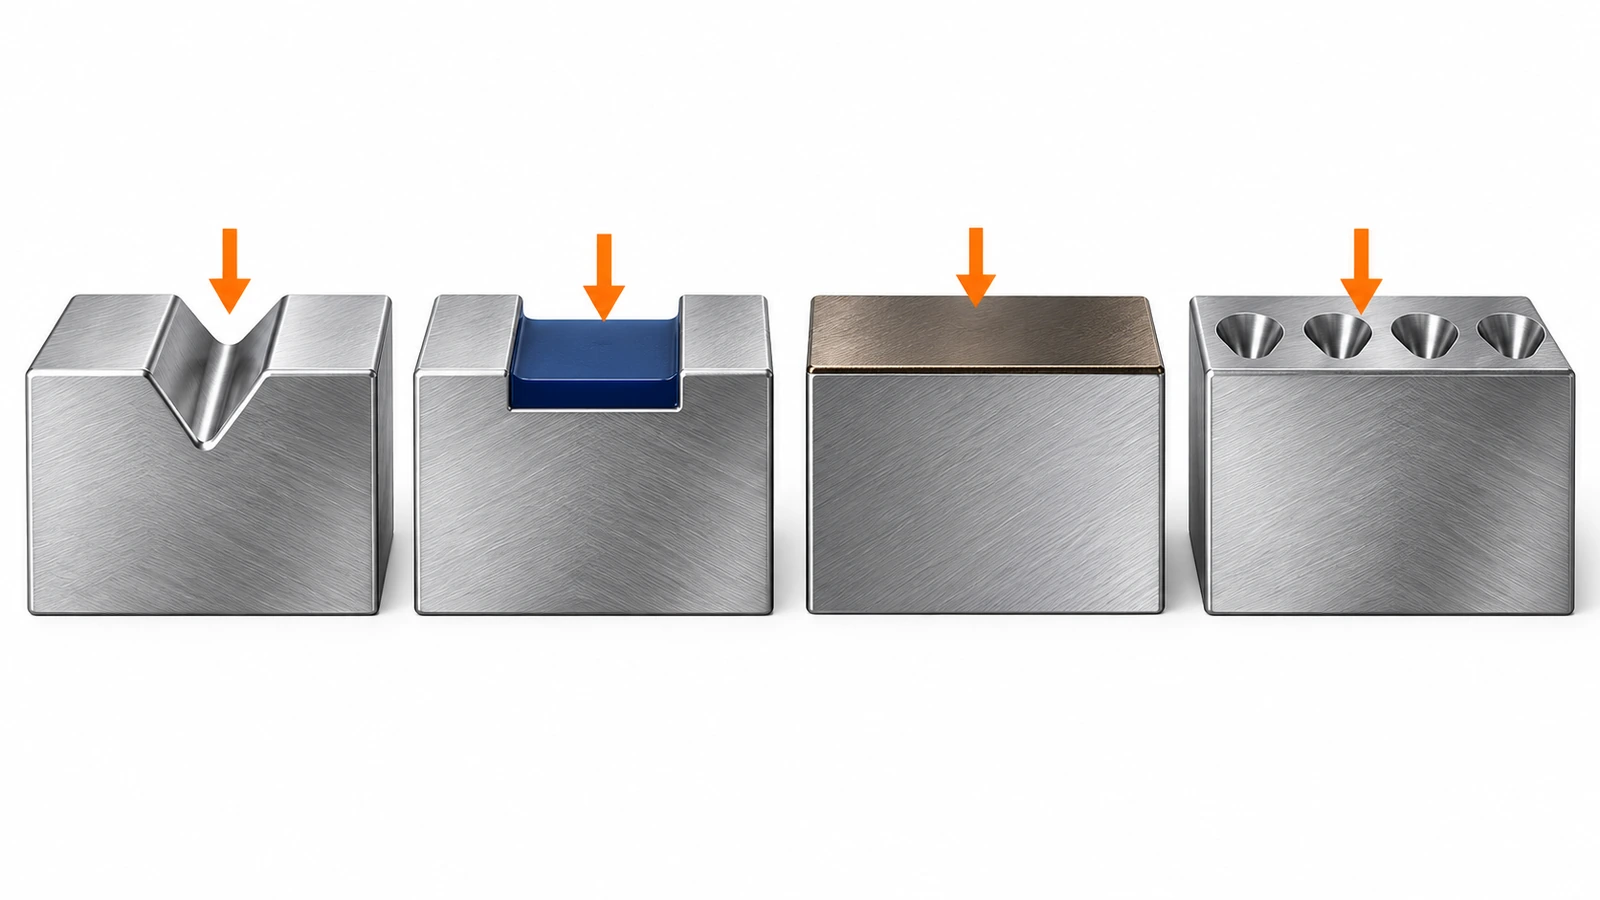
Penandaan gores, disebut juga penandaan seret atau pengukiran seret berlian, adalah proses mekanis dingin. Stilus dengan ujung keras, biasanya titik berlian atau tungsten karbida, ditekan ke pelat dengan gaya pegas atau pneumatik. Mesin kemudian menggerakkannya sepanjang goresan setiap karakter. Ujungnya tidak berputar dan tidak memalu. Ujung itu membajak alur berbentuk V yang menerus, mendorong material ke samping dan ke bawah alih-alih memotongnya menjadi tepi tajam atau gerinda.
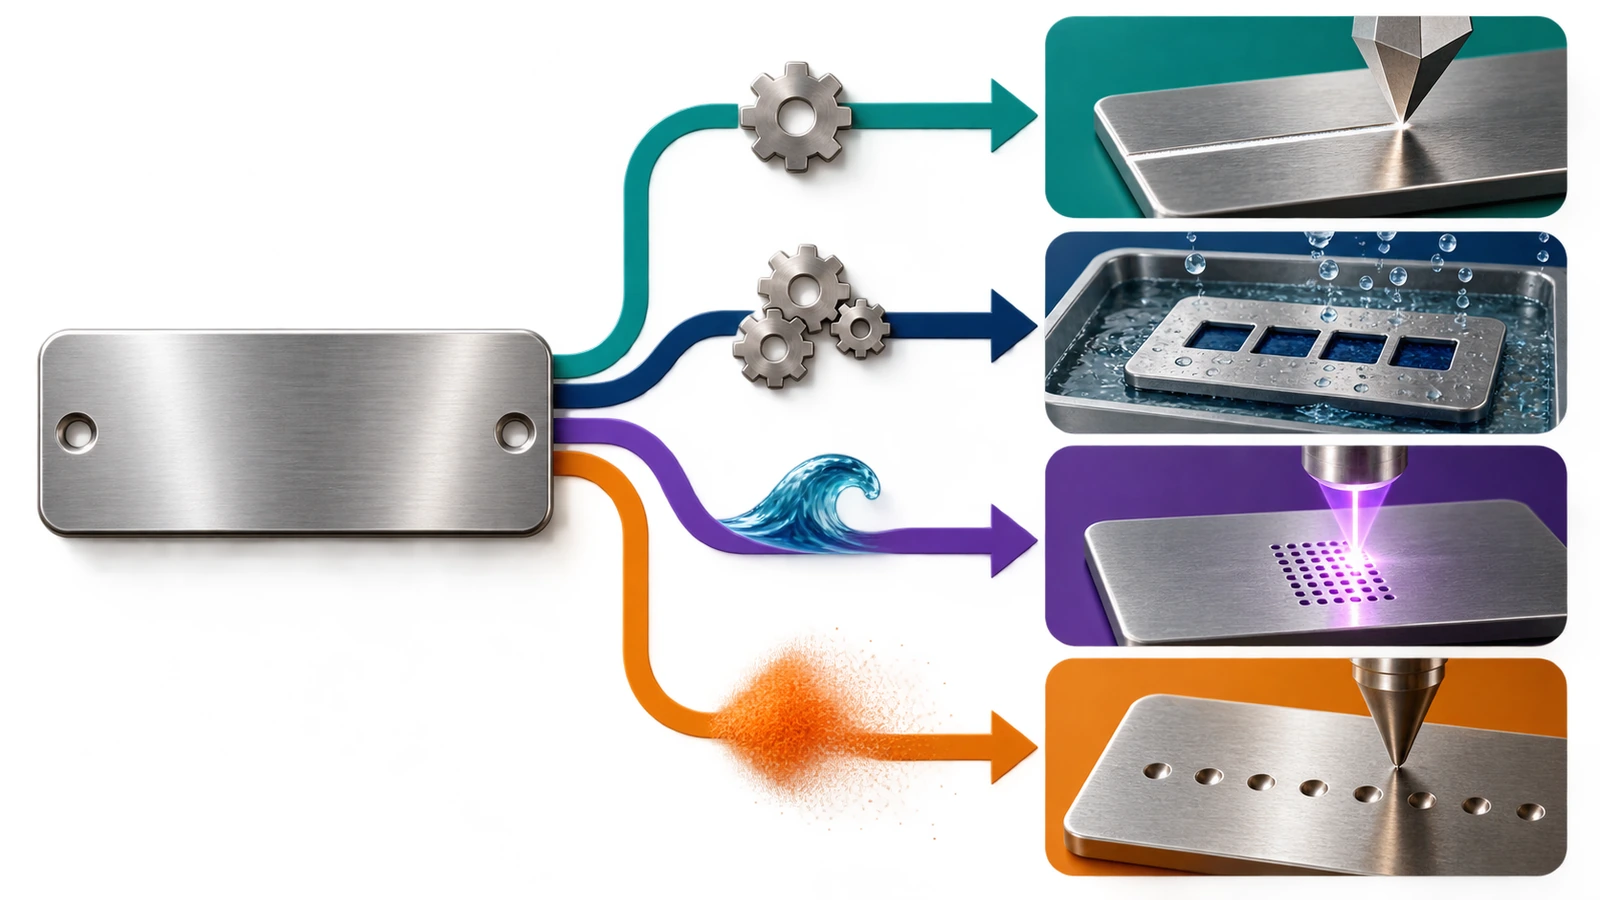
Posisinya berada di antara tiga proses tetangga yang sering tertukar dengannya:
- Pengukiran rotari memakai pemotong berputar yang membuang tepi tajam atau gerinda dan bisa masuk lebih dalam. Proses ini juga menimbulkan bram dan keausan perkakas.
- Dot peen memalu sebuah pin untuk membentuk deretan kawah kecil. Tandanya lebih dalam dan tahan terhadap permukaan kasar atau melengkung, tetapi lebih bising dan karakternya tampak berupa titik-titik.
- Etsa kimia melarutkan logam melalui masker fotoresis. Prosesnya menghasilkan cekungan yang bisa diisi warna, tetapi memerlukan masker baru untuk setiap perubahan desain grafis.
Karena garis gores bersifat menerus dan dindingnya terpoles halus, teks hasil goresan terbaca sebagai huruf sekali-goresan yang bersih. Mesin gores CNC dan perkakas seret berlian menjalankan font garis tunggal ("stick"), bukan font kontur. Saat menata kolom variabel, Anda memilih jalur goresan, bukan bentuk terisi.
Baja tahan karat berukir adalah kategori penandaan yang mapan. Spesifikasi ASTM untuk pelat label katup kapal mencantumkan "tipe III - baja tahan karat, berukir" sebagai salah satu tipe pelat yang terdefinisi(ASTM F992).[2] Jika gambar pelanggan Anda merujuk standar itu, periksa apakah tanda hasil seret-gores memenuhi metode pencantuman tulisannya sebelum Anda mengganti pengukiran rotari dengan penggoresan.
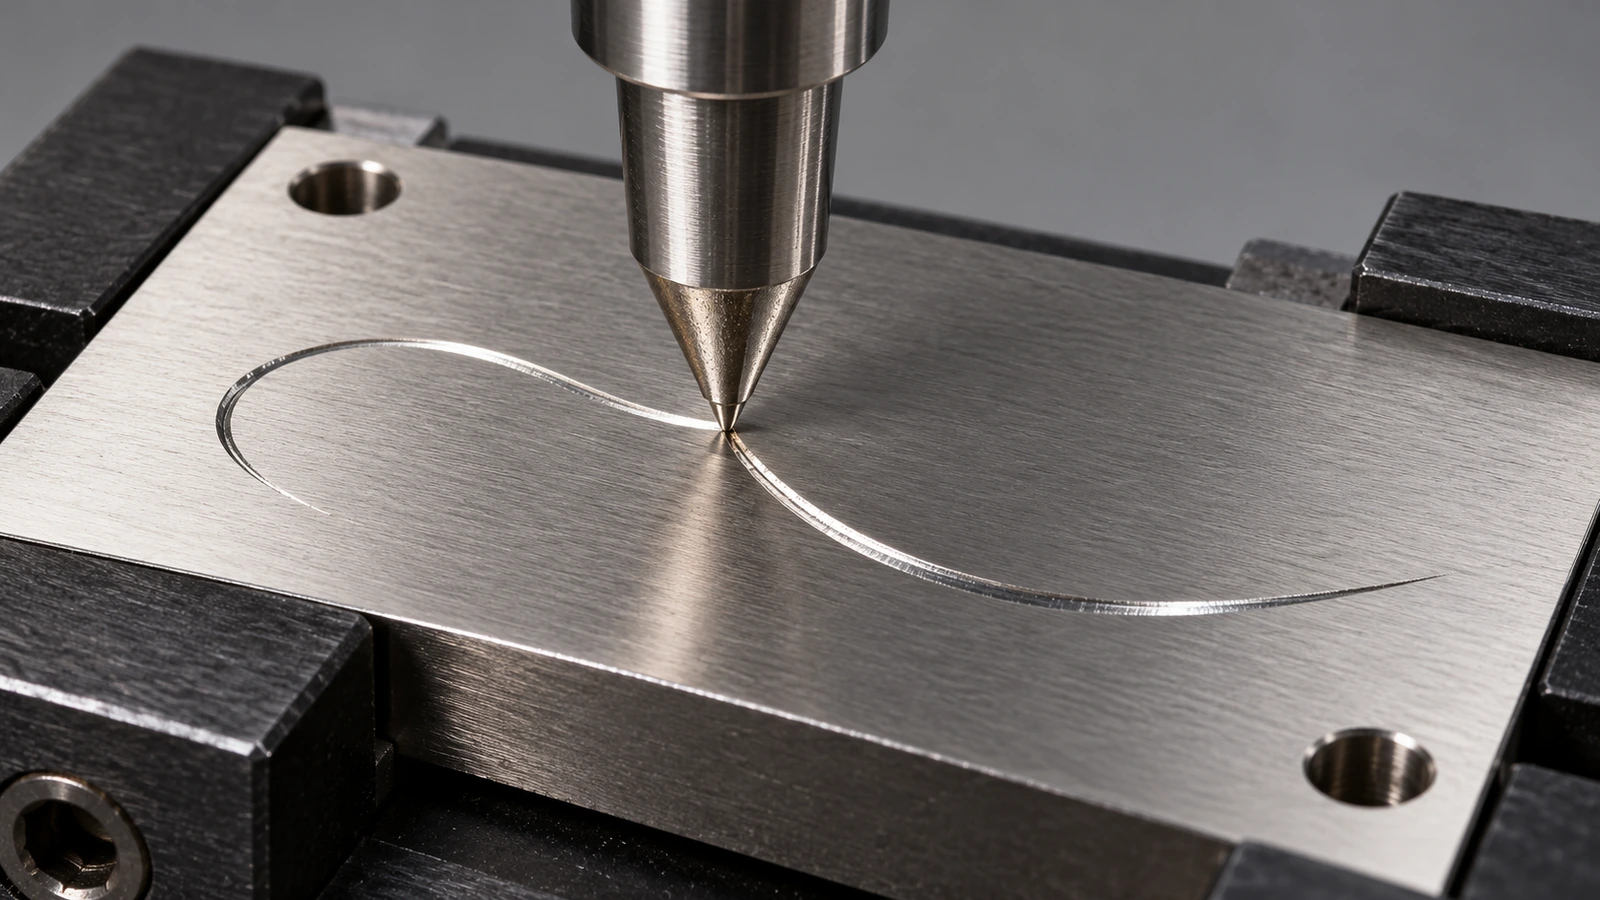
Apa yang Terjadi pada 304 dan 316 di Bawah Stilus
Tanpa masukan panas. Laser serat mengubah lapisan oksida atau melelehkan permukaan. Begitulah tanda hitam hasil anil laser terbentuk, dan itu pula sebabnya sebagian pengguna keliru mengira perubahan warna akibat laser sebagai korosi. Dalam satu utas forum penyelesaian akhir logam, seorang pengguna menduga bahwa "perubahan warna gelap yang tersisa setelah proses laser adalah karat/korosi." (diskusi Finishing.com[3] ) Penggoresan tidak menimbulkan perubahan warna akibat panas, sehingga ambiguitas ini tidak muncul saat inspeksi penerimaan maupun inspeksi lapangan.
Pengerasan regang dan lapisan pasif. Mutu baja austenitik seperti 304 dan 316 cepat mengeras regang. Dinding alur mengalami pengerjaan dingin dan terpoles halus, sementara lapisan pasif kaya kromium pecah di sepanjang garis lalu terbentuk kembali di udara. Karena itu, penggoresan yang bersih tidak dengan sendirinya menciptakan titik lemah korosi. Risiko sebenarnya adalah kontaminasi. Evaluasi laboratorium Angkatan Laut AS terhadap material pelat label (laporan CARDIVNSWC-TR-62-00-05, 2005) mengamati noda karat pada pelat 304 dan 316 "terutama di area tempat pengukiran pelat label dilakukan." Evaluasi itu mengaitkan noda tersebut dengan partikel besi yang tertinggal dari perkakas. Dua kebiasaan mengikuti dari temuan itu. Pertama, jaga ujung stilus dan jig bebas dari serpihan baja karbon. Kedua, jangan pernah membersihkan pelat hasil goresan dengan sikat kawat baja atau roda gerinda yang dipakai bersama.
Mutu paling berpengaruh di bagian alur. Serangan klorida apa pun dimulai di tempat yang ada celah sempit dan permukaan hasil pengerjaan dingin. ASTM A240/A240M menetapkan kandungan molibdenum 2,00–3,00 % untuk Tipe 316 dan 316L, sedangkan 304 tidak memiliki persyaratan molibdenum(ASTM A240/A240M).[4] Untuk percikan air garam, garam pencair es, atau pencucian berklorin, goreskan pada 316. Pemilihan mutu dibahas secara rinci di halaman kami tentang pelat nama baja tahan karat etsa kustom , sehingga tidak diulang di sini.
Kekakuan pelat. Stilus memberikan beban ke bawah yang stabil. Pelat tipis tanpa penyangga melentur, dan kedalaman alur pun bervariasi di seluruh kolom. Material pelat nama baja tahan karat industri umumnya berkisar sekitar 0,018 to 0,125 in. Spesifikasi konstruksi militer menetapkan batas minimum untuk beberapa tipe pelat. MIL-DTL-15024 mensyaratkan pelat Tipe A yang dietsa atau diukir dengan ketebalan tidak kurang dari 0,03 in(MIL-DTL-15024).[5] Di bawah sekitar 0,5 mm, jig datar yang menopang pelat sepenuhnya bukan lagi pilihan, melainkan keharusan.
Cara Menyiapkan Penggoresan Internal untuk Nomor Seri dan Tanggal
Alur kerja di bawah ini mengasumsikan mesin penanda gores meja kerja atau di sisi lini, serta pelat kosong yang sudah dietsa dari pemasok pelat nama.
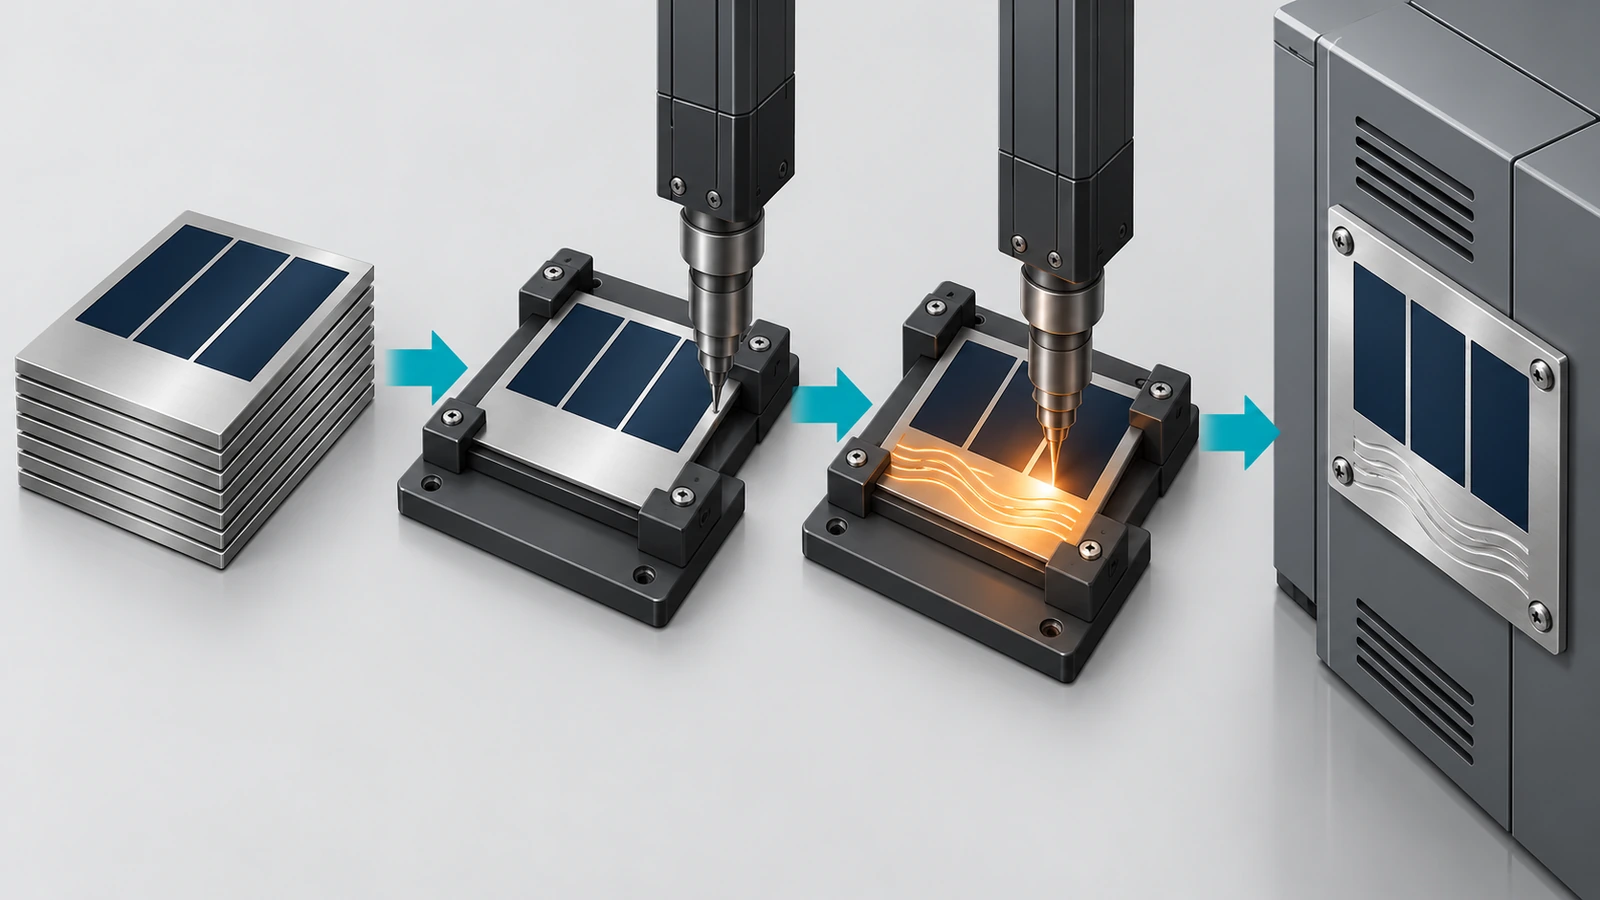
- Rancang pelat kosong di sekitar zona goresan. Minta pemasok Anda mengetsa dan mengisi semua konten tetap, serta membiarkan kolom variabel berupa logam polos tanpa isian. Label kolom hasil etsa seperti "NO. SERI" atau "TANGGAL" diletakkan di samping zona, bukan di dalamnya. Sisakan margin yang lega dari lubang dan tepi, karena stilus membutuhkan jalur datar tanpa lubang.
- Pilih hasil akhir permukaan demi kontras. Garis goresan adalah alur yang terang dan terpoles halus. Garis itu paling jelas terlihat pada permukaan yang lebih buram. Kolom berpermukaan doff #2B atau yang disemprot manik-manik kaca biasanya memberi kontras lebih baik daripada hasil akhir sikat #4 yang sangat reflektif, karena serat permukaannya bisa bersaing dengan goresan. Tentukan hasil akhir zona goresan pada gambar pelat kosong.
- Buat jig pemosisi. Tahan pelat pada lubang pemasangan atau tepinya di dudukan yang datar dan kaku agar tidak bergeser atau melentur. Sebagian besar keterulangan program penggoresan berasal dari jig: kesalahan posisi menempatkan nomor seri di atas teks etsa, dan lenturan menghasilkan goresan dangkal yang tidak rata.
- Pilih ujung, lalu atur gaya dan kecepatan. Ujung berlian mempertahankan ketajamannya pada baja tahan karat seri 300 yang dikeraskan dan tidak membawa besi ke pelat. Ujung karbida lebih murah tetapi lebih cepat aus pada baja tahan karat. Mulailah dari gaya yang direkomendasikan pembuat mesin penanda untuk baja tahan karat, lalu sesuaikan gaya dan kecepatan gerak secara bersamaan. Gaya lebih besar memperdalam alur tetapi juga mengangkat tepi lebih tinggi. Kecepatan lebih rendah meningkatkan konsistensi goresan pada karakter kecil. Catat pengaturan akhir sebagai resep terkendali untuk setiap mutu dan ketebalan.
- Tentukan tinggi karakter dari jarak baca. Tentukan di mana teknisi akan berdiri saat membaca pelat, lalu sesuaikan ukuran karakter sekali-goresan dengan jarak itu dalam pencahayaan yang realistis. Data rating listrik tunduk pada persyaratan lapangan NFPA 79 dan NEC 670,3(A). Pastikan kolom hasil goresan Anda sesuai dengan yang diharapkan badan sertifikasi dan dapat dibacanya.
- Ambil data dari sistem, bukan dari papan ketik. Tarik rangkaian nomor seri dan tanggal dari MES atau ERP Anda dan kunci formatnya (misalnya tanggal berformat ISO 8601). Blokir nomor seri ganda lewat perangkat lunak. Tanda permanen tidak bisa dikoreksi. Satu digit yang salah berarti pelat harus dibuang, dan pada pelat kosong beretsa itu adalah bagian termahal dari rakitan.
- Lakukan pemeriksaan artikel pertama untuk setiap resep. Periksa keterbacaan pada jarak yang ditentukan dan di bawah cahaya miring. Ukur kedalaman alur dengan pengukur kedalaman atau profilometer dan simpan hasil jejaknya bersama resep. Lalu lakukan uji gosok dengan bahan pembersih dan sarung tangan yang benar-benar dipakai di pabrik Anda. Ulangi setiap kali ada pergantian ujung, jig, atau lot pelat.
- Jaga kebersihan pelat setelah penandaan. Seka dengan pembersih bebas klorin. Jika dicurigai ada kontaminasi baja, pasivasi pelat (perlakuan tipe ASTM A967 lazim dispesifikasikan) sebelum dipakai di lingkungan yang mengandung klorida.
Bagaimana dengan kode 2D dan tanda UID?
Beberapa mesin penanda gores dapat menggambar simbol Data Matrix, tetapi menggambar sel persegi dengan goresan menerus itu lambat, dan kontras yang dihasilkan rendah. Jika kontrak mensyaratkan identifikasi item unik menurut MIL-STD-130, tanda harus dapat dibaca mesin dan dapat diverifikasi(MIL-STD-130N).[6] Dalam kasus itu, persyaratan kontrak, bukan preferensi pemasok, yang menentukan apa yang harus dicapai tanda tersebut. Jika gambar mensyaratkan penilaian kualitas kode menurut ISO/IEC 15415, dot peen atau laser adalah pilihan yang lebih praktis untuk kodenya. Penggoresan tetap berguna untuk baris yang dapat dibaca manusia di sampingnya. Selalu periksa revisi terbaru setiap spesifikasi militer di basis data DLA ASSIST sebelum memberi penawaran (ASSIST QuickSearch).[7]
Penggoresan Pelat Nama Baja Tahan Karat vs. Etsa Kimia, Laser, dan Dot Peen
Angka kedalaman di bawah ini berasal dari panduan pemasok dan pembuat peralatan yang dipublikasikan, serta menggambarkan rentang tipikal, bukan nilai yang dijamin. Kedalaman goresan sangat bergantung pada gaya, geometri ujung, dan penyangga pelat, jadi ukurlah proses Anda sendiri alih-alih mengandalkan angka katalog.
| Faktor | Gores / seret berlian | Etsa kimia + pengisi | Laser serat (anil atau ablasi) | Dot peen | Pengukiran rotari |
|---|---|---|---|---|---|
| Cara tanda terbentuk | Stilus membajak alur menerus yang terpoles halus | Asam melarutkan logam melalui masker fotoresis; cekungan diisi cat | Panas mengubah warna oksida atau menghilangkan logam permukaan | Benturan pin membentuk deretan kawah | Pemotong berputar membuang tepi tajam atau gerinda |
| Kedalaman tipikal yang dipublikasikan | Dangkal; verifikasi per resep | ~0,0015–0,004 in umum; lebih dalam sesuai permintaan | Hampir nol (anil) hingga dangkal (ablasi) | ~0,2–0,4 mm pada contoh pembuat peralatan untuk 304/316 | ~0,003–0,007 in rata-rata pemotongan |
| Data variabel per unit | Ya, dari umpan data | Tidak; masker baru untuk setiap desain grafis | Ya, sangat baik | Ya | Ya, tetapi lambat |
| Sumber kontras | Pantulan cahaya dari alur; tanpa warna | Pengisi warna, kontras tinggi | Oksida gelap atau permukaan bertekstur | Bayangan di dalam kawah | Alur; dapat diisi |
| Masukan panas | Tidak ada | Tidak ada | Ya (perubahan warna akibat panas, HAZ) | Tidak ada | Tidak ada |
| Bahan habis pakai dan kebutuhan pabrik | Ujung stilus; senyap; tanpa asap | Dikerjakan di pemasok; bahan kimia dan air limbah | Kabin pelindung, ekstraksi asap, keselamatan laser | Pin; bising | Pemotong; tepi tajam atau gerinda dan bram |
| Paling cocok | Nomor seri dan tanggal pada pelat kosong siap pakai, volume rendah hingga menengah | Teks tetap, logo, informasi keselamatan dalam volume lot | Kode, grafis halus, volume data variabel tinggi | ID yang dalam dan tangguh serta kode DPM | Teks dalam pada pelat yang lebih tebal |
Satu perbedaan tidak terlihat di kolom kedalaman: apa yang gagal lebih dulu. Perbandingan pemasok yang dipublikasikan mencatat bahwa pada pelat beretsa, pengisi warna adalah titik lemahnya, karena epoksi aus lebih cepat daripada logam di sekitarnya. Tanda hasil goresan tidak punya pengisi yang bisa hilang. Kontrasnya murni geometris, sehingga hanya menurun ketika alurnya sendiri aus, rata, atau penuh kotoran dan cat. Itu membuat penggoresan lebih tahan terhadap pelarut dan bahan kimia pencucian daripada tanda cat yang dangkal. Namun penggoresan juga lebih rentan terhadap abrasi dan percikan cat berlebih daripada etsa dalam, dot peen, atau karakter timbul.
Kapan Penggoresan Unggul dan Kapan Kurang Memadai
Penggoresan adalah pilihan yang lebih baik ketika:
- Hanya beberapa kolom yang berubah per unit dan sisa pelat dapat dietsa sekali dalam volume lot.
- Anda memerlukan penandaan di lini perakitan tanpa kabin laser, ekstraksi asap, atau penanganan bahan kimia.
- Perubahan warna akibat panas tidak dapat diterima, misalnya pada peralatan sanitasi yang inspekturnya mungkin mempertanyakan setiap perubahan warna.
- Kebisingan menjadi masalah, karena penggoresan jauh lebih senyap daripada dot peen di area perakitan.
- Bahan kimia pembersih akan merusak pengisi cat tetapi abrasinya ringan.
Pilih cara lain ketika:
- Teks bersifat kritis bagi keselamatan dan permanen, seperti peringatan bahaya, kata sinyal, atau data busur api listrik. Pertahankan ini beretsa dalam dan terisi dari pemasok, jangan pernah digores di lini.
- Pelat akan dicat ulang, disemprot pasir, atau sangat terabrasi. Alur yang dangkal akan hilang. Dot peen, pengukiran dalam, atau karakter timbul bertahan lebih baik.
- Anda memerlukan kode terbaca mesin yang dinilai menurut standar. Laser atau dot peen memberi kontras sel yang lebih andal.
- Volumenya tinggi dan setiap pelat unik. Kecepatan dan fleksibilitas grafis laser serat pada akhirnya akan mengalahkan penggoresan goresan demi goresan.
- Permukaannya melengkung, bertekstur, atau kasar. Stilus seret membutuhkan jalur yang datar dan halus. Dot peen mentoleransi variasi jauh lebih banyak.
Pertanyaan yang Sering Diajukan
FAQ: Apakah penggoresan sama dengan pengukiran?
Tidak. Keduanya membentuk alur, tetapi pengukiran rotari membuang logam dengan perkakas berputar, sedangkan penggoresan menggeser dan memoles logam dengan stilus yang tidak berputar. Penggoresan tidak menghasilkan tepi tajam atau gerinda, dan garisnya biasanya lebih dangkal. Jika sebuah spesifikasi menyebut pelat "berukir", pastikan tanda hasil seret-gores memenuhi syarat sebelum Anda menggantinya.
FAQ: Apakah penggoresan membuat pelat nama 304 atau 316 berkarat?
Alur goresan yang bersih terpasivasi kembali di udara. Noda karat pada baja tahan karat yang ditandai biasanya disebabkan partikel besi dari perkakas baja, sikat, atau penggerindaan di dekatnya, seperti dicatat dalam evaluasi laboratorium Angkatan Laut terhadap pelat label berukir. Gunakan ujung berlian, jaga jig tetap bersih, hindari sikat kawat baja, dan tentukan 316 untuk paparan klorida.
FAQ: Bolehkah saya menggores di atas pelat beretsa yang berisi pengisi warna?
Goreskan hanya pada kolom logam polos. Menggores menembus pengisi cat atau pelapis bening akan mengelupaskan lapisan dan meninggalkan tepi yang compang-camping. Minta pemasok Anda membiarkan zona variabel tanpa isian dan tanpa pelapis.
FAQ: Seberapa tipis pelat boleh dibuat?
Pelat tipis melentur di bawah beban stilus, sehingga kedalaman alur tidak rata. Dengan penyangga penuh dari jig datar, material tipis dapat digores. Tanpa penyangga, perkirakan ketidakkonsistenan di bawah sekitar 0,5 mm. Pelat militer Tipe A yang dietsa atau diukir menurut MIL-DTL-15024 mensyaratkan minimal 0,03 in.
FAQ: Apakah nomor seri hasil goresan cukup untuk pelat UL, CE, atau NEC?
Metode penandaan kurang penting dibanding keterbacaan, ketahanan, dan kelengkapan kolom. NEC 670,3(A) dan NFPA 79 menetapkan data listrik apa yang harus tercantum, dan pelat mesin CE mensyaratkan butir seperti nomor seri dan tahun pembuatan. Validasikan kolom hasil goresan Anda dengan badan sertifikasi saat inspeksi pertama, jangan berasumsi akan diterima.
FAQ: Sebaiknya membeli pelat kosong atau pelat yang sudah bertanda lengkap?
Jika lebih dari beberapa kolom berubah per unit, atau jika nomor seri harus cocok dengan catatan produksi pada perakitan akhir, pelat kosong beretsa ditambah penggoresan internal biasanya memberi kendali yang lebih baik. Jika setiap unit identik, atau Anda tidak punya kapasitas penandaan di sisi lini, pelat yang sudah bertanda lengkap lebih sederhana. Untuk desain pelat kosong, jumlah, dan waktu pengerjaan, minta penawaran pelat nama baja tahan karat kustom..
Poin Penting
- Penggoresan adalah proses dingin, sehingga tidak meninggalkan perubahan warna akibat panas yang bisa disalahartikan inspektur sebagai korosi. — 1 kasus forum tempat perubahan warna akibat laser dicurigai sebagai karat:Sumber)
- Goreskan kolom variabel pada 316 setiap kali ada klorida. — Tipe 316 menetapkan 2,00–3,00 % Mo:Sumber)
- Baja tahan karat berukir adalah kategori pelat yang diakui, tetapi periksa metode pencantuman tulisan yang diminta gambar. — ASTM F992-17 (disahkan kembali 2022), Tipe III:Sumber)
- Kekakuan pelat menentukan konsistensi goresan, jadi tahan material tipis sepenuhnya dengan jig. — minimum 0,03 in untuk MIL-DTL-15024 Tipe A:Sumber)
- Tanda UID kontrak memerlukan kode terbaca mesin, yang biasanya berarti laser atau dot peen di samping teks hasil goresan. — MIL-STD-130N, 2007, Perubahan 1 in 2012:Sumber)
- Serialisasi bervolume rendah adalah persis tempat vendor luar menjadi hambatan. — ~50 label bernomor seri per bulan dalam satu kasus praktisi:Sumber)
Kesimpulan
Penggoresan tidak menggantikan etsa atau penandaan laser. Penggoresan paling optimal bila dipakai berdampingan dengan keduanya. Pola yang akhirnya dipilih sebagian besar OEM adalah mengetsa dan mengisi semua yang permanen dan terkait keselamatan di pemasok, lalu menggores hanya kolom yang berubah per unit, pada mesin penanda berjig dan terkendali resep di lini. Cara itu menjaga nomor seri tetap cocok dengan catatan produksi, menghindari perubahan warna akibat panas dan keausan pengisi cat pada kolom tersebut, serta mengeluarkan pemasok pelat dari jalur kritis perakitan akhir. Jika menyangkut kode, abrasi, percikan cat berlebih, atau volume data variabel yang tinggi, pindahkan kolom itu ke laser atau dot peen.
Jika Anda merencanakan program hibrida, mulailah dari pelat kosongnya: zona goresan yang dicadangkan, hasil akhir kolom doff, dan mutu yang tepat. Pelat nama peralatan beretsa 304 dan 316 kami dapat dibuat dengan kolom data variabel tanpa isian. Kirimkan gambar dan detail lingkungan Anda untuk mendapatkan penawaran.
Referensi
- Reddit r/lasercutting, "Cutting / etching stainless steel nameplates," diskusi praktisi tentang penandaan label bernomor seri secara internal, 2025-04-29. https://www.reddit.com/r/lasercutting/comments/1kayy4b/cutting_etching_stainless_steel_nameplates_and/ ↩
- ASTM International, ASTM F992-17(2022), Spesifikasi Standar untuk Pelat Label Katup. https://doi.org/10,1520/F0992 ↩
- Finishing.com, utas diskusi tentang perubahan warna setelah penandaan laser pada baja tahan karat. https://www.finishing.com/151/41.shtml ↩
- ASTM International, ASTM A240/A240M-25a, Pelat, Lembaran, dan Pita Baja Tahan Karat Kromium dan Kromium-Nikel. https://www.astm.org/a0240_a0240m-25a.html ↩
- Defense Logistics Agency, citra dokumen QuickSearch, MIL-DTL-15024 Pelat, Label Gantung, dan Pita untuk Identifikasi Peralatan. https://quicksearch.dla.mil/ImageRedirector.aspx?token=107391,11007 ↩
- Departemen Pertahanan AS, MIL-STD-130N w/Perubahan 1, Penandaan Identifikasi Properti Militer AS (2007; Perubahan 1, 2012). https://pieetraining.eb.mil/cms/docs/Supporting/mil-std130N_ch1.pdf ↩
- Defense Logistics Agency, ASSIST QuickSearch, basis data resmi untuk spesifikasi dan standar militer terkini. https://quicksearch.dla.mil/ ↩


Informasi di bawah ini diperlukan untuk login sosial
Masuk
Buat Akun Baru