


 PDF blog untuk dibaca offline
Jawaban singkat: Segel sirip menyatukan lapisan penyegel dalam kantong dengan dirinya sendiri dan melipat rata sebagai sirip yang menonjol, sehingga dapat digunakan dengan hampir semua laminat yang memiliki satu lapisan dalam yang dapat di-heat-seal, termasuk struktur foil logam dan metalisasi. Segel tumpang menumpangkan lapisan dalam ke permukaan luar. Segel ini lebih rata dan menggunakan film lebih sedikit, tetapi hanya bisa dibuat jika kedua permukaan film dapat di-heat-seal bersama. Untuk sebagian besar laminat penghalang yang digunakan untuk produk kering, tentukan segel sirip. Pilih segel tumpang jika Anda menggunakan film mono yang dapat disegel di kedua sisi dan ingin menghemat film atau menjaga panel belakang tetap rata.
Saat Anda membandingkan kantong segel sirip vs segel tumpang, sebenarnya Anda sedang memilih cara sambungan panjang di bagian belakang kantong segel tengah (juga disebut segel belakang, segel T, atau kantong bantal) dibuat. Pilihan itu menentukan film mana yang dapat Anda gunakan, bagaimana sambungan menahan beban, berapa banyak film yang dihabiskan setiap kantong, dan di mana desain Anda terputus. Pembeli sering tidak mencantumkannya sama sekali di RFQ, dan celah itu saja menjelaskan banyak penawaran yang tidak dapat dibandingkan.
Mengapa Jenis Segel Belakang Harus Ada dalam Spesifikasi Anda
Masalahnya: Dua pemasok sama-sama menawarkan “kantong segel tengah”. Satu memberi harga laminat PET/PE cetak balik dengan segel sirip. Yang lain memberi harga film koekstrusi dengan segel tumpang. Harga satuan, lebar film, dan asumsi waktu tunggu semuanya berbeda, dan tidak ada yang menyebutkan konstruksi mana yang benar-benar akan berjalan di lini form-fill-seal Anda.
Mengapa ini merugikan: Sambungan belakang dan titik tempat ia memotong segel atas dan bawah adalah tempat kantong fleksibel paling sering gagal. Panduan FDA Bacteriological Analytical Manual tentang kemasan fleksibel mencantumkan kebocoran saluran, segel terkontaminasi, dan kebocoran sudut sebagai cacat, serta mengarahkan inspektur untuk memeriksa dengan cermat tempat segel kepala memotong segel samping, sebagaimana diuraikan dalam Pemeriksaan kemasan fleksibel FDA BAM[1]. Biaya ini bukan hipotesis. Sebuah analisis 2025 yang ditinjau sejawat atas penarikan FDA dari Januari 2019 hingga Januari 2025 menemukan 791 ID produk terkait integritas segel. Kantong atau tas menyumbang 74,8 % darinya, dan 54 % (430 dari 791) diklasifikasikan sebagai “segel tidak lengkap atau cacat”, sebagaimana dilaporkan dalam studi penarikan terkait integritas segel[2]. Itu adalah produk medis, bukan camilan kantong, tetapi mekanisme kegagalan segel panas tetap sama.
Solusinya: Tentukan jenis segel belakang secara sengaja, tuliskan dalam brief Anda, dan minta setiap pemasok menawarkan konstruksi yang sama. Bagian-bagian di bawah ini menjelaskan trade-off agar Anda dapat membuat keputusan tersebut sebelum meminta harga.
Apa Perbedaan Antara Segel Sirip dan Segel Tumpang?
Keduanya adalah jenis segel kantong segel belakang. Selembar film dibungkus di sekitar tabung pembentuk, dua tepi panjang disambungkan menjadi sambungan vertikal, dan segel silang menutup bagian atas dan bawah. Hanya sambungan vertikal itu yang berbeda.
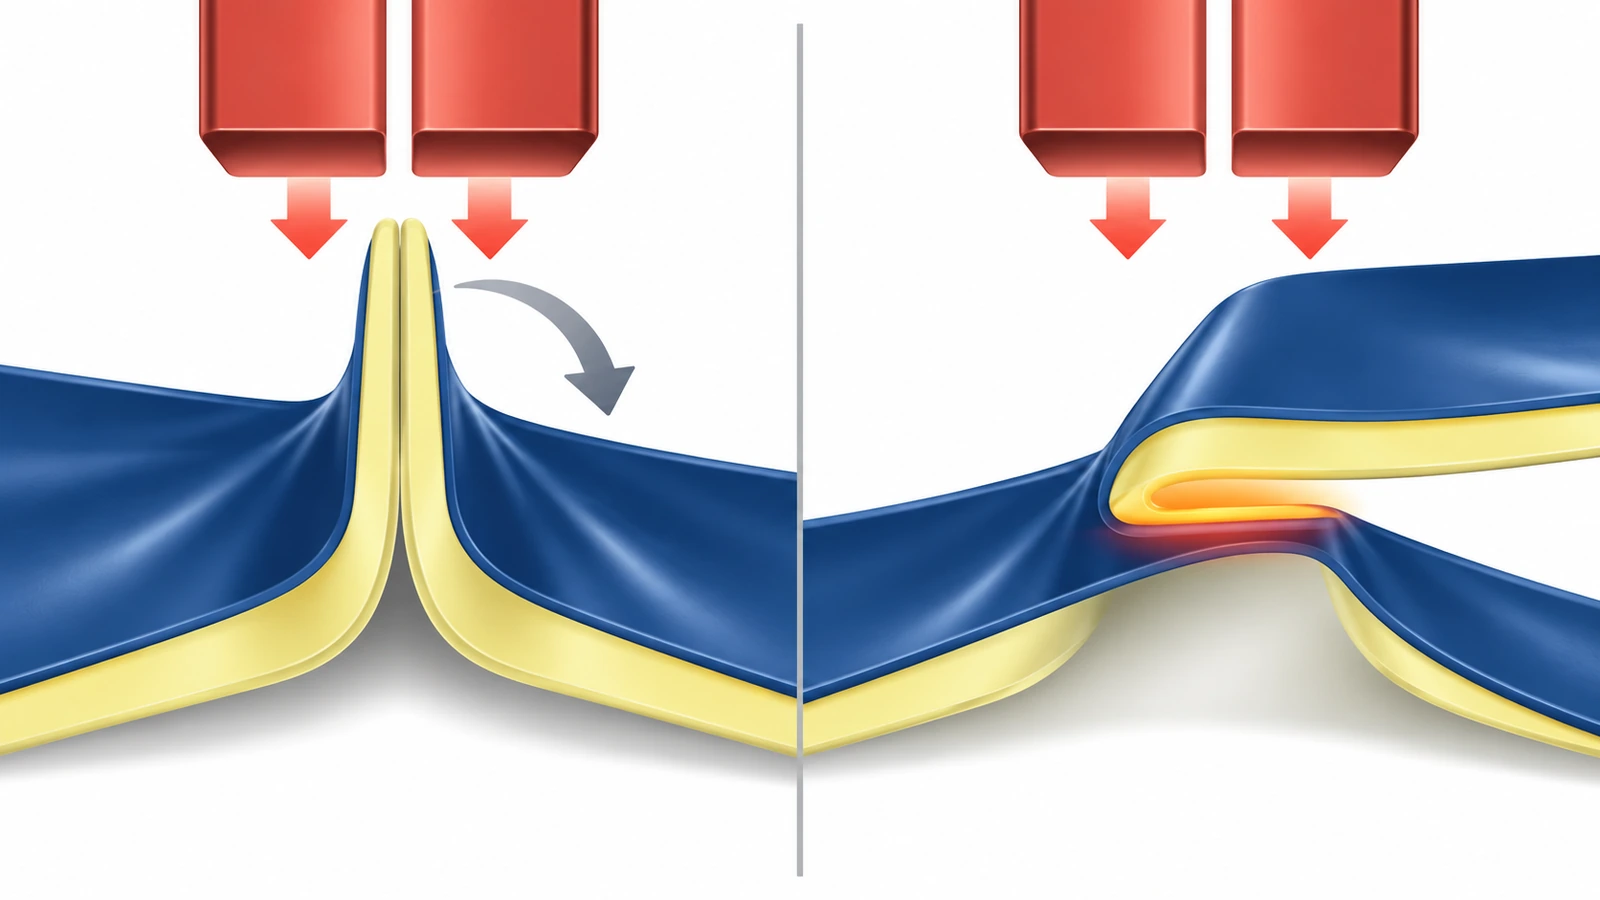
- Segel sirip (bagian dalam ke bagian dalam): Kedua tepi didekatkan sehingga lapisan penyegel bagian dalam berhadapan dengan lapisan penyegel bagian dalam. Pita yang menyatu berdiri dari panel belakang seperti sirip, lalu dilipat rata ke satu sisi. Karena material yang sama menyatu dengan dirinya sendiri, film hanya membutuhkan 1 permukaan yang dapat di-heat-seal.
- Segel tumpang (bagian dalam ke bagian luar): Satu tepi menumpang tepi lainnya, dan lapisan penyegel bagian dalam pada tepi atas menyatu dengan permukaan luar tepi bawah. Tidak ada yang berdiri, sehingga bagian belakang tetap hampir rata. Ini hanya berhasil jika permukaan luar juga dapat berikatan pada suhu rahang.
Segel silang atas dan bawah dibuat dengan cara yang sama pada kedua gaya. Dalam penggunaan, perbandingan segel tumpang vs segel sirip pada kemasan bergantung pada kompatibilitas film, mekanika sambungan, konsumsi film, dan tampilan panel belakang.
Persyaratan Film Kantong Segel Sirip, dan Apa yang Ditambahkan Segel Tumpang
Segel sirip adalah standar untuk film berlaminasi karena membutuhkan sangat sedikit dari struktur. Laminat apa pun dengan lapisan dalam yang dapat di-heat-seal memenuhi syarat: PET/PE bening, PET/VMPET/PE metalisasi, atau PET/AL/PE foil logam. PET luar memiliki titik leleh yang lebih tinggi daripada lapisan penyegel PE, sehingga rahang dapat melelehkan bagian dalam tanpa menempel ke bagian luar. Sifat yang sama itu menggugurkan segel tumpang. Pada suhu penyegelan normal, permukaan luar PET tidak akan menyatu dengan lapisan dalam PE.
Segel tumpang memerlukan salah satu dari dua hal. Pertama adalah film yang dapat disegel di kedua permukaannya, biasanya film koekstrusi dengan lapisan heat-seal di kedua sisi. Kedua adalah lak atau lapisan heat-seal yang diaplikasikan di atas permukaan luar pada zona tumpang. Setiap opsi mempersempit pilihan material Anda, dan jalur pelapisan menambah satu lapisan yang harus Anda kualifikasikan.
Dokumentasi kontak pangan mengikuti pembagian yang sama. Pada kedua gaya, lapisan penyegel bagian dalam yang bersentuhan dengan makanan biasanya berupa polimer olefin, dan di AS ia diperiksa terhadap kondisi penggunaan dalam 21 CFR 177.1520 (polimer olefin)[3]. Segel tumpang menambahkan dua eksposur yang kurang jelas. Pertama, tepi dalam tumpang berada di dalam kantong, sehingga sejalur sempit permukaan luar (dan tinta atau lapisan apa pun di atasnya) dapat menghadap produk. Kedua, tepi potong dari lembaran yang menumpang berada di dalam kantong, sehingga pada laminat foil logam, tepi foil logam menghadap isi. Segel sirip menjaga kedua tepi potong tetap di ujung sirip, di luar ruang produk. Jika Anda memilih segel tumpang, mintalah zona tumpang yang bebas tinta dan konfirmasi tertulis bahwa lapisan tersebut cocok untuk kontak pangan.
Lapisan juga penting jika kantong pada suatu saat akan dikirim ke Eropa. Sejak 12 Agustus 2026, kemasan pangan UE tidak boleh mengandung PFAS pada atau di atas 25 ppb untuk satu zat tunggal, 250 ppb untuk jumlah PFAS yang ditargetkan, atau 50 ppm fluor total. Batas-batas ini berlaku untuk konsentrasi dalam kemasan, bukan migrasi, dan juga mencakup stok yang dibuat sebelum tanggal itu tetapi dipasarkan setelahnya Batas PFAS UE berdasarkan PPWR[4]. Lak heat-seal dan lapisan penghalang harus masuk dalam daftar uji Anda.
Daur ulang dapat mendorong Anda ke arah segel tumpang. Film mono-material yang dapat disegel di kedua permukaan adalah persis yang dibutuhkan segel tumpang, dan itu juga arah yang dituju desain yang dapat didaur ulang. Namun, berhati-hatilah dengan klaim tersebut. Label drop-off toko How2Recycle hanya ada di AS, dan itu tidak sama dengan penerimaan pengumpulan kerbside, sebagaimana diuraikan dalam How2Recycle panduan drop-off toko[5]. Di UE, grade kinerja daur ulang masih didefinisikan, dan sejak 1 Januari 2038 kemasan harus mencapai setidaknya grade B untuk dapat dipasarkan, sebagaimana tercantum dalam Peraturan (UE) 2025/40[6].
Kekuatan Segel: Bagaimana Setiap Sambungan Belakang Menahan Beban
Kedua sambungan gagal dengan cara yang berbeda karena pembebanannya berbeda. Ketika kantong bantal yang terisi diremas dalam karton, diisi nitrogen, atau dibawa terbang di ketinggian, tekanan internal menarik kedua dinding terpisah.
- Segel sirip: beban kupas. Tekanan berusaha membuka sirip dari pangkalnya, seperti saat Anda membuka kantong keripik. Kupas adalah arah yang lebih lemah untuk segel panas apa pun, sehingga kinerja segel sirip bergantung pada pangkal yang menyatu dengan baik dan bebas kontaminasi.
- Segel tumpang: beban geser. Tekanan menggeser lapisan yang saling tumpang satu sama lain, alih-alih memisahkannya. Segel umumnya lebih tahan terhadap geser dibanding kupas. Kelemahannya adalah ikatan bergantung pada permukaan luar, tempat aditif slip, tinta, berat lapisan, atau debu dapat bervariasi dari gulungan ke gulungan.
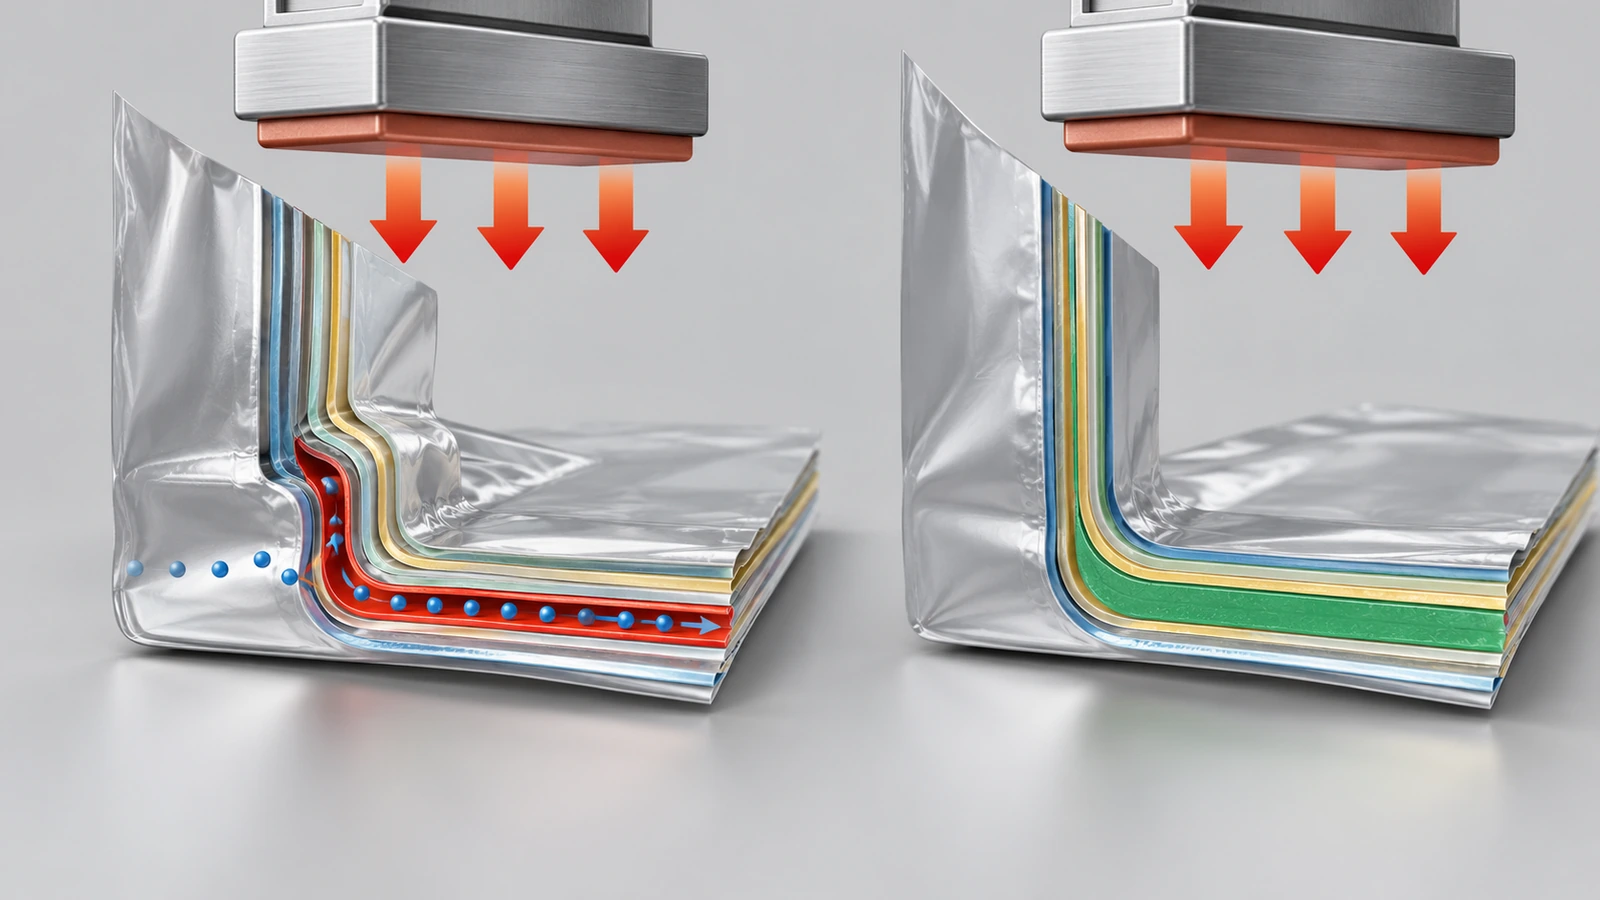
Sambungan T adalah tempat sambungan vertikal bertemu dengan segel silang, dan kedua gaya berperilaku sangat berbeda di sana. Sirip yang dilipat menambah dua lapis ekstra di atas dinding belakang, sehingga rahang segel silang harus berpindah dari dua lapis ke empat dalam beberapa milimeter. Segel tumpang beralih dari dua lapis ke tiga. Semakin curam selisihnya, semakin sulit menyatukan sepenuhnya tepi dari selisih tersebut, dan jalur kecil yang tidak menyatu menjadi kebocoran saluran. Itulah sebabnya lini segel sirip sering memerlukan tekanan rahang tambahan atau suhu yang sedikit lebih tinggi pada segel silang. Mintalah pemasok Anda memeriksa sambungan T pada artikel pertama, bukan hanya area segel datar.
Pengujian membutuhkan kehati-hatian yang sama. ASTM F88 mengukur seberapa besar gaya yang dibutuhkan untuk menarik segel terpisah. Spesimen segel sirip ditarik secara kupas. Spesimen segel tumpang yang ditarik dengan cara yang sama terutama menerima beban geser, sehingga kedua hasil tidak dapat dibandingkan secara langsung, bahkan ketika satuannya sama. Mintalah hasil F88 untuk sambungan belakang dan kedua segel silang secara terpisah, dengan nilai rata-rata dan minimum yang dilaporkan. Sebagai gambaran skala, ketentuan mutu Defense Logistics Agency AS untuk kantong ransum mengklasifikasikan kekuatan segel rata-rata di bawah 6 lb per inci lebar, atau spesimen tunggal mana pun di bawah 5 lb per inci, sebagai cacat mayor. Dokumen yang sama mendefinisikan segel efektif sebagai jalur yang tidak terkontaminasi, berikatan fusi, dan kontinu dengan lebar minimal 1/16 inci, sebagaimana diuraikan dalam ketentuan mutu kantong ransum DLA[7]. Spesifikasi militer untuk kantong makanan fleksibel lebih jauh lagi dan mensyaratkan segel panas konvensional dengan lebar minimal 1/8 inci, tanpa pola embossing yang menyembunyikan cacat, sebagaimana tercantum dalam MIL-PRF-44073J[8]. Ini adalah titik acuan untuk aplikasi yang menuntut, bukan batas kelulusan universal untuk kantong camilan kering. Sepakati batas Anda sendiri secara tertulis.
Sepakati juga bagaimana cacat akan diklasifikasikan. Panduan cacat kemasan fleksibel World Food Programme menilai kebocoran saluran sebagai cacat mayor, dan segel tidak lengkap pada area terlipat berlapis banyak sebagai kritis, sebagaimana tercantum dalam klasifikasi cacat WFP[9]. Bahasa area terlipat ini sesuai dengan sambungan T pada segel sirip. Gunakan itu agar kantong yang “tampak tersegel” tidak dapat diterima hanya berdasarkan tampilan.
Penggunaan Film dan Area Cetak
Penggunaan film. Segel sirip menghabiskan film dari kedua tepi lembaran, kira-kira dua kali tinggi sirip. Segel tumpang hanya menghabiskan lebar tumpang, sekali. Untuk kantong jadi yang sama, lembaran segel tumpang karenanya lebih sempit. Pada satu kantong penghematannya kecil, tetapi pada gulungan volume tinggi jumlahnya bertambah. Mintalah pemasok menyebutkan lebar lembaran untuk setiap opsi agar Anda dapat menghitung film per seribu kantong, bukan menebak-nebak.
Area cetak. Kedua gaya menjaga panel depan bebas dari sambungan, dan itu tetap menjadi keunggulan branding utama kantong segel tengah. Panel belakang berperilaku berbeda:
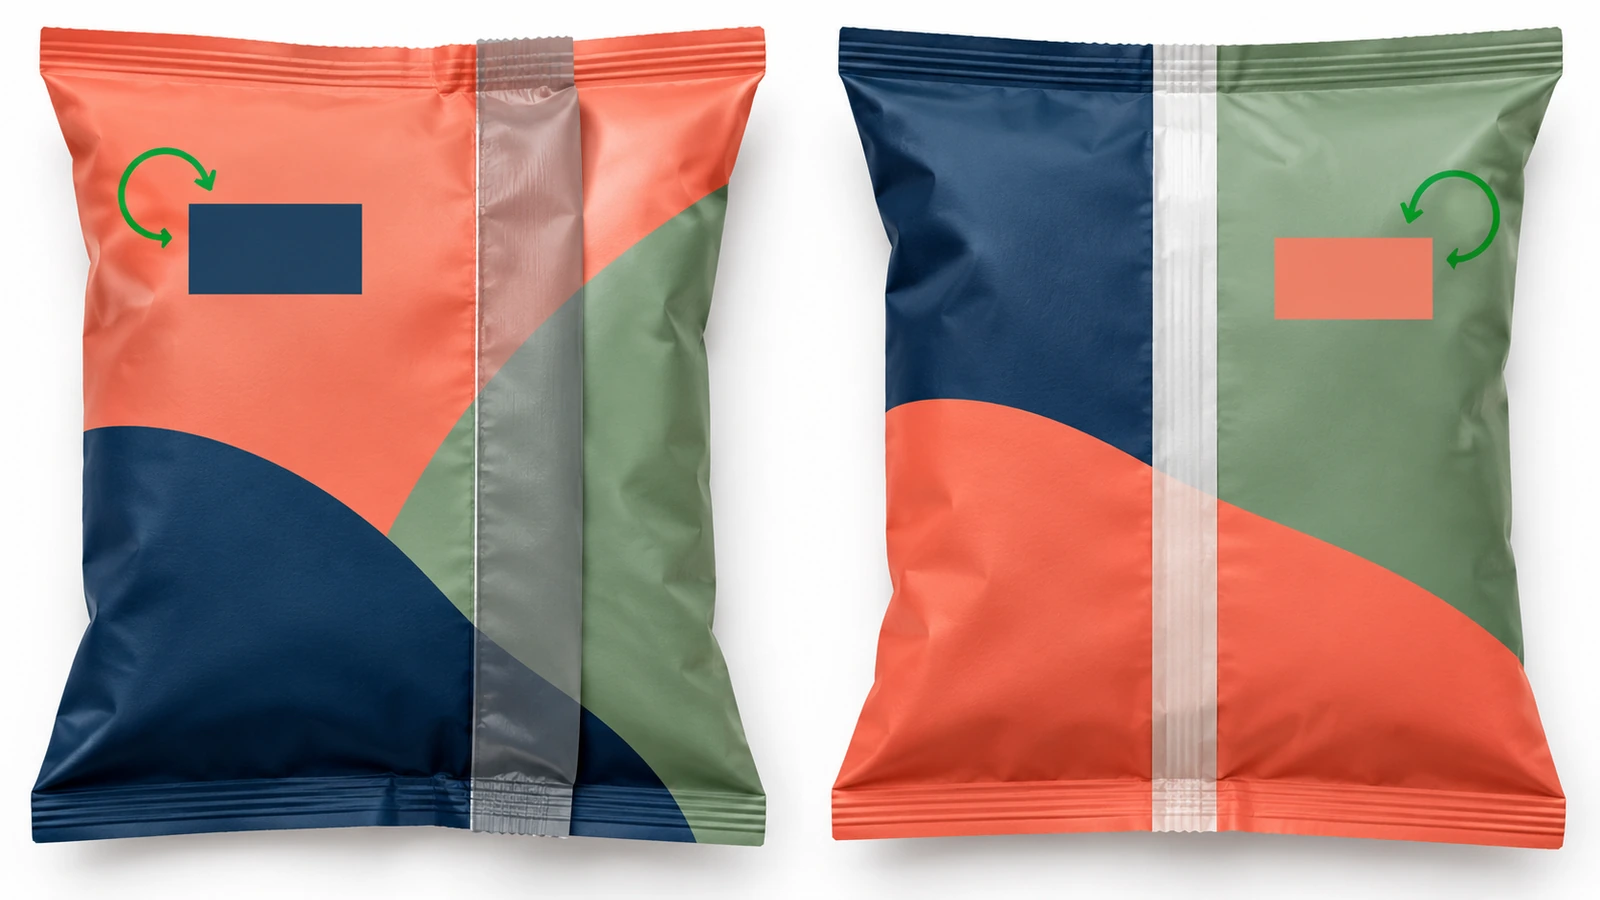
- Segel sirip: Setiap desain grafis yang dicetak di zona sirip akan hilang ke dalam sambungan. Saat sirip dilipat rata, ia juga menutupi sejalur panel belakang di 1 sisi. Tentukan arah lipatan (kiri atau kanan) agar desainer tahu sisi mana yang tersembunyi.
- Segel tumpang: Bagian belakang tetap lebih rata, sehingga cocok untuk label, kode tanggal, dan penumpukan karton. Sejalur desain luar yang saling tumpang tersembunyi, dan tinta di zona ikatan dapat melemahkan segel, sehingga tumpang biasanya memerlukan pita bebas tinta atau berlapis.
Untuk kedua gaya, jauhkan barcode, panel informasi gizi, dan jendela kode lot dari sambungan dan sambungan T. Pengaturan desain lengkap dijelaskan di kantong segel tengah kustom pada halaman kami, sehingga tidak diulang di sini.
Kapan Menggunakan Kantong Segel Tumpang: Keputusan Lima Langkah untuk Produk Kering
- Mulailah dari penghalang yang Anda butuhkan, bukan dari segelnya. Jika produk Anda memerlukan laminat metalisasi atau foil logam dengan lapisan luar PET, keputusannya sudah jelas: segel sirip. Sebagai patokan atas, spesifikasi kantong militer membatasi material O2TR hingga 0,06 cc/m²/24 h/atm dan WVTR hingga 0,01 g/m²/24 h [8]. Sebagian besar barang ritel kering membutuhkan jauh lebih sedikit, jadi konfirmasi target Anda yang sebenarnya sebelum membayar foil logam.
- Perhatikan isinya. Bubuk halus seperti rempah, tepung, dan campuran minuman dapat mengotori area segel. Isian padat atau berat memberi beban pada sambungan T bawah. Camilan yang diisi nitrogen menjaga kantong bantal tetap bertekanan selama distribusi. Dalam ketiga kasus tersebut, sisakan margin pada sambungan T dan mintalah data uji pada kantong yang sudah terisi, bukan yang kosong.
- Pertimbangkan segel tumpang jika film sudah memungkinkannya. Barang kering yang lebih ringan dikemas dalam film mono yang dapat disegel di kedua sisi, di mana bagian belakang yang rata atau penghematan film penting, adalah kasus segel tumpang yang paling tepat. Jangan memaksakan segel tumpang pada laminat yang memerlukan lapisan tambahan hanya agar dapat berikatan.
- Periksa mesinnya. Kerah pembentuk dan unit segel belakang disiapkan untuk satu gaya. Beralih pada lini VFFS yang sudah ada biasanya berarti mengganti suku cadang dan melakukan validasi penyegelan baru. Kantong yang tidak dapat disegel pada mesin pengisi Anda bukanlah penghematan.
- Cantumkan di RFQ. Nyatakan jenis segel, arah lipatan sirip atau sisi tumpang segel tumpang, permukaan film mana yang harus dapat disegel, zona bebas tinta apa pun, dan metode uji segel dengan pelaporan rata-rata dan minimum. Ini membuat penawaran dapat dibandingkan baris demi baris.
Kantong Segel Sirip vs Segel Tumpang: Perbandingan Berdampingan
| Faktor | Segel sirip | Segel tumpang |
|---|---|---|
| Ikatan | Lapisan penyegel dalam ke lapisan penyegel dalam | Lapisan penyegel dalam ke permukaan luar |
| Persyaratan film | Satu lapisan dalam yang dapat di-heat-seal | Kedua permukaan dapat disegel, atau lapisan heat-seal pada permukaan luar |
| Struktur umum | Laminat PET/PE, PET/VMPET/PE, PET/AL/PE | Film koekstrusi yang dapat disegel di kedua sisi; film berlapis |
| Beban pada sambungan di bawah tekanan | Kupas (arah yang lebih lemah) | Geser (umumnya arah yang lebih kuat) |
| Selisih lapisan di sambungan T | 2 to 4 lapis saat sirip dilipat | 2 to 3 lapis |
| Tepi potongan | Di luar ruang produk | Satu tepi di dalam kantong (tepi foil logam terpapar jika laminat foil logam) |
| Konsumsi film | Sekitar dua kali tinggi sirip | Satu lebar tumpang |
| Panel belakang | Sirip tegak dilipat ke 1 sisi | Lebih rata, dengan sedikit selisih tumpang |
| Jendela penyegelan bergantung pada | Satu material yang menyatu dengan dirinya sendiri | Dua permukaan, termasuk tinta, lapisan, dan aditif di bagian luar |
| Paling cocok untuk produk kering | Laminat penghalang, bubuk, camilan yang diisi gas, kopi, dan rempah dalam foil logam atau film metalisasi | Barang kering yang lebih ringan dalam film mono ketika kerataan atau penghematan film penting |
Pertanyaan yang Sering Diajukan
FAQ: Mana yang lebih kuat, segel sirip atau segel tumpang?
Di bawah tekanan internal, segel tumpang mendapat beban geser dan umumnya lebih tahan terhadap pembukaan dibanding segel sirip yang mendapat beban kupas. Dalam praktiknya, sambungan T dan kontaminasi segel lebih menentukan kegagalan dibanding geometri sambungan. Segel sirip yang tervalidasi dengan baik mengungguli segel tumpang yang berikatan buruk. Nilai kekuatan menggunakan data ASTM F88 pada film Anda sendiri, dilaporkan terpisah untuk setiap segel dan dengan nilai minimum yang ditampilkan.
FAQ: Dapatkah setiap laminat disegel tumpang?
Tidak. Segel tumpang memerlukan permukaan luar menyatu dengan lapisan penyegel dalam. Laminat PET/PE dan PET/AL/PE cetak balik standar memiliki lapisan luar PET yang tidak akan berikatan dengan PE pada suhu penyegelan. Laminat tersebut memerlukan lapisan heat-seal di zona tumpang, atau sebagai gantinya segel sirip.
FAQ: Segel belakang mana yang lebih baik untuk kopi, rempah, dan bubuk?
Produk-produk ini biasanya memerlukan laminat penghalang metalisasi atau foil logam, yang mengarah ke segel sirip. Bubuk juga dapat mengotori area segel, jadi mintalah pengujian kantong terisi pada sambungan T dan klasifikasi cacat yang memperlakukan kebocoran saluran sebagai cacat mayor.
FAQ: Apakah kantong segel tumpang selalu lebih murah?
Segel tumpang menggunakan lembaran yang lebih sempit, sehingga film per kantong lebih sedikit. Penghematan itu bisa hilang jika film memerlukan lapisan khusus atau struktur dapat-disegel-di-kedua-sisi yang lebih mahal, atau jika mesin pengisi Anda memerlukan penggantian suku cadang. Bandingkan total biaya pada penawaran yang mencantumkan lebar lembaran, struktur, dan lapisan.
FAQ: Apakah kantong segel sirip dan segel tumpang dapat didaur ulang?
Kemampuan daur ulang bergantung pada film, bukan pada sambungan. Film mono-material PE atau PP, yang sering cocok untuk segel tumpang, dirancang untuk aliran daur ulang. Laminat foil logam multi-material biasanya tidak. Di AS, penerimaan drop-off toko tidak sama dengan pengumpulan kerbside, jadi buatlah klaim daur ulang hanya untuk film dan aliran yang relevan.
FAQ: Dokumen kontak pangan apa yang harus saya minta?
Mintalah deklarasi material lapis demi lapis dan pernyataan kepatuhan yang terkait dengan jenis makanan dan kondisi penggunaan Anda, bukan klaim umum “food grade”. Untuk daging dan unggas, USDA FSIS mengharapkan fasilitas pengolahan menyimpan surat jaminan untuk bahan kemasan di arsip untuk diperiksa, sebagaimana dijelaskan dalam Panduan bahan kemasan FSIS[10]. Untuk segel tumpang, konfirmasikan juga lapisan dan tinta apa pun di dekat area tumpang.
Poin Utama
- Integritas segel adalah alasan paling umum kantong ditarik dari peredaran, sehingga sambungan belakang layak mendapatkan spesifikasi yang eksplisit. — 54 % (430 dari 791) ID produk penarikan FDA terkait segel diklasifikasikan sebagai “segel tidak lengkap atau cacat”, dan 74,8 % melibatkan kantong atau tas (Sumber)
- Segel sirip cocok untuk hampir semua laminat penghalang; segel tumpang memerlukan kedua permukaan film dapat disegel. — lapisan penyegel bagian dalam umumnya berupa polimer olefin yang diperiksa berdasarkan 21 CFR 177.1520 (Sumber)
- Gunakan tolok ukur yang dipublikasikan sebagai referensi saat Anda menetapkan batas penerimaan segel. — kantong ransum memperlakukan rata-rata di bawah 6 lb/in atau spesimen apa pun di bawah 5 lb/in sebagai cacat mayor (Sumber)
- Lebar segel dan cacat tersembunyi sama pentingnya dengan kekuatan. — segel panas konvensional setidaknya 1/8 inci, tanpa embossing yang menyembunyikan cacat, dalam MIL-PRF-44073J (Sumber)
- Lapisan yang memungkinkan segel tumpang juga harus memenuhi batas PFAS UE jika Anda mengekspor. — 25 ppb per zat tunggal, 250 ppb untuk jumlah, 50 ppm fluor total sejak 12 Agustus 2026 (Sumber)
Kesimpulan
Keputusan antara kantong segel sirip dan segel tumpang bergantung pada film Anda. Jika produk kering Anda memerlukan laminat metalisasi atau foil logam dengan lapisan PET di luar, tentukan segel sirip, nyatakan arah lipatan, dan mintalah pengujian pada sambungan T. Jika Anda menjalankan film mono yang dapat disegel di kedua sisi dan menghargai bagian belakang yang rata atau penghematan film, segel tumpang layak diminta penawarannya, dengan syarat Anda mengendalikan zona tumpang dan memvalidasinya pada mesin pengisi Anda sendiri. Apa pun pilihannya, tuliskan jenis segel, permukaan yang dapat disegel, dan metode uji secara tertulis agar setiap pemasok menawarkan kantong yang sama. Saat pilihan segel belakang Anda sudah siap, kirimkan brief Anda melalui halaman penawaran kantong segel tengah dan kami akan memberi penawaran sesuai konstruksi yang Anda tentukan.
Referensi
- U.S. FDA, Bacteriological Analytical Manual, Pengujian Kemasan Fleksibel (dihosting oleh University of Wisconsin–Madison Food Safety). https://foodsafety.wisc.edu/wp-content/uploads/sites/1026/2024/02/BAM_TestingFlexiblePkg.pdf ↩
- Lungren M., Okezue M., “Seal integrity–related recalls,” AAPS Open 11:30, diterbitkan 2025-12-15. https://link.springer.com/article/10,1186/s41120-025-00134-2 ↩
- eCFR, 21 CFR 177.1520 Polimer olefin (teks terkini). https://www.ecfr.gov/current/title-21/section-177,1520 ↩
- Food Packaging Forum, “Batas PFAS PPWR berlaku sejak 12 Agustus,” 2026-08-12. https://foodpackagingforum.org/news/ppwr-pfas-limits-apply-from-august-12 ↩
- How2Recycle, “Store Drop-Off (hanya AS),” 2023-11-22. https://how2recycle.info/about-the-how2recycle-label/store-drop-off-us-only/ ↩
- Peraturan (UE) 2025/40 tentang kemasan dan sampah kemasan, EUR-Lex. https://eur-lex.europa.eu/eli/reg/2025/40/oj ↩
- Defense Logistics Agency, PKG&QAP A-A-20177E, 2013-08-01. https://www.dla.mil/Portals/104/Documents/TroopSupport/Subsistence/Rations/cids/qapkg/Q-20177E.pdf ↩
- MIL-PRF-44073J, Kemasan Makanan dalam Kantong Fleksibel, dengan Perubahan 01, 2024-02-13. https://www.dla.mil/Portals/104/Documents/TroopSupport/Subsistence/Rations/mil/44073J_ch01.pdf ↩
- World Food Programme, panduan cacat kemasan fleksibel (WFP-0000156789). https://docs.wfp.org/api/documents/WFP-0000156789/download/ ↩
- USDA Food Safety and Inspection Service, “Bahan Kemasan Daging dan Unggas.” http://www.fsis.usda.gov/food-safety/safe-food-handling-and-preparation/food-safety-basics/meat-and-poultry-packaging ↩


Informasi di bawah ini diperlukan untuk login sosial
Masuk
Buat Akun Baru